 Issue Wave KR
대표 이미지는 금속 적층 형상을 설명하기 위한 AI 생성 개념 이미지입니다. 실제 연구 시편이나 특정 장비의 출력 결과가 아닙니다.
금속 3D 프린터라고 하면 레이저로 쇳가루를 녹이는 장면부터 떠올리기 쉽습니다. 하지만 금속선을 용접하듯 쌓는 장비도 있고, 출력한 뒤 별도의 소결로에서 금속 부품으로 만드는 방식도 있습니다.
처음에는 이름을 외우기보다 두 가지를 보세요. 재료를 어떻게 공급하는지, 금속을 언제 결합시키는지. 이 차이가 만들기 좋은 형상과 출력 이후의 작업을 가릅니다.
먼저 정리하면
PBF는 깔아 둔 분말에서 필요한 부분을 녹이고, DED는 공급하는 재료를 녹여 쌓습니다. WAAM은 그 DED 중 와이어와 아크를 쓰는 방식입니다. 바인더 제팅과 금속 압출은 모양을 먼저 만든 뒤 탈지·소결을 거치는 흐름으로 이해하면 됩니다.
1. 복잡한 약어, 이 관계부터 보면 쉽습니다
아래는 금속 적층제조를 처음 접할 때 알아두면 좋은 네 계열입니다. 금속 3D 프린팅 전체가 공식적으로 네 종류뿐이라는 뜻은 아닙니다. 이 글은 산업 현장에서 접할 수 있는 대표 방식에 초점을 맞춥니다.
한 층의 분말에서 필요한 부분만 에너지를 가해 결합합니다.
- 레이저 PBF: L-PBF
- 전자빔 PBF: EB-PBF
분말 또는 와이어를 공급하면서 에너지를 가해 쌓습니다.
- 분말 + 레이저
- 와이어 + 레이저·전자빔 등
- 와이어 + 아크 = WAAM
금속분말 위에 결합재를 선택적으로 분사합니다.
- 출력체를 다룬 뒤 탈지·소결
금속분말과 결합재가 섞인 재료를 노즐로 압출합니다.
- 금속 FFF 등이 해당
- 출력 후 탈지·소결
공정 개요: NIST 적층제조 기술 안내, TWI 공정 분류 안내. 계열 안의 예시는 전체 목록이 아닙니다.
2. PBF: 얇게 편 분말에 단면을 그리는 방식
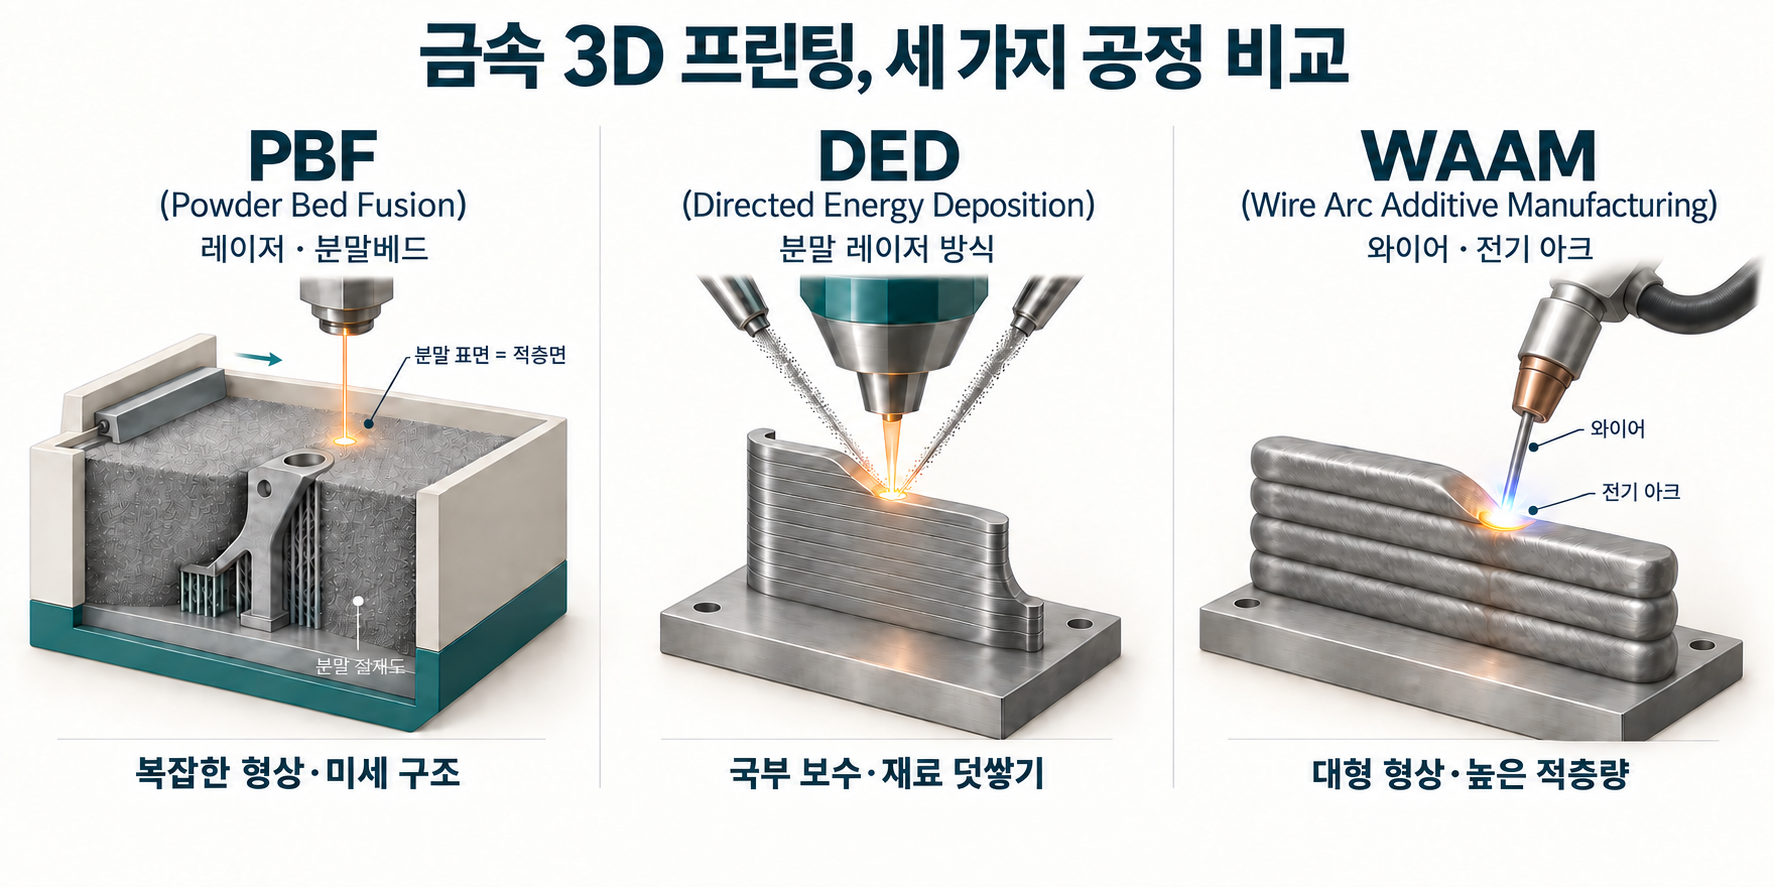
PBF는 Powder Bed Fusion의 약자입니다. 금속분말을 얇게 펼치고, 만들 부품의 단면에 해당하는 영역에 에너지를 가합니다. 다음 층의 분말을 다시 펴고 같은 작업을 반복하면 입체 형상이 됩니다.
레이저 PBF와 전자빔 PBF
레이저 PBF는 레이저로 분말을 선택적으로 녹입니다. L-PBF라고도 하며, 금속용 세부 표기로 PBF-LB/M을 만날 수 있습니다. 복잡한 내부 구조나 가벼운 격자 형상 등을 설계할 때 검토하는 방식입니다.
전자빔 PBF는 전자빔을 사용합니다. EB-PBF 또는 PBF-EB/M으로 표기하며, 대표적인 장비는 진공 환경에서 작업합니다. 레이저 장비의 광원만 바꾼 것으로 보기보다, 운전 환경과 지원 소재까지 다른 공정으로 살펴봐야 합니다.
원리: NIST · 전자빔 공정: Colibrium Additive EBM 기술 자료(PDF).
둘 다 금속 레이저 PBF를 설명할 때 자주 만나는 명칭입니다. 장비업체와 기술의 역사에 따라 이름이 달라졌습니다. DMLS에 ‘Sintering’이 들어간다고 해서 해당 공정을 언제나 ‘분말을 녹이지 않고 살짝 붙이기만 하는 방식’으로 해석하면 곤란합니다. 이름보다 실제 에너지원과 재료의 결합 원리를 확인하세요. EOS 공정 설명
PBF가 복잡한 형상에 유리하다고 해서 아무 모양이나 만들 수 있는 것은 아닙니다. 내부 통로에 남은 분말을 빼낼 수 있어야 하고, 지지 구조를 어디에 두고 어떻게 제거할지도 설계해야 합니다. ‘그릴 수 있는 형상’과 ‘제작해 꺼내 쓸 수 있는 형상’은 다릅니다. NIST 금속 PBF 설계 자료
3. DED: 필요한 곳에 금속을 보태는 방식
DED는 Directed Energy Deposition의 약자입니다. 미리 분말을 평평하게 깔아 두지 않고, 가공 위치로 재료를 공급하면서 에너지를 가해 녹여 쌓습니다. 레이저 분말 DED를 떠올리면 이해하기 쉽습니다. 노즐에서 나온 분말이 레이저로 만들어진 작은 용융 영역에 들어가고, 그 자리가 굳어 한 줄의 적층부가 됩니다. NIST DED 설명
이 구조 덕분에 새 부품을 만드는 것뿐 아니라 기존 부품의 필요한 부위에 재료를 더하는 보수·재생에도 활용할 수 있습니다. 다만 손상 원인과 원래 소재를 확인하지 않은 채 덧쌓는다고 수리가 끝나는 것은 아닙니다.
노즐이 접근할 공간, 기존 부품과의 접합 상태, 출력 뒤 깎아낼 여유를 함께 생각해야 합니다. 정밀한 끼워맞춤 면이나 구멍은 적층 후 기계가공으로 마무리하는 구성이 쓰입니다. NIST의 DED·하이브리드 제조 안내
WAAM은 DED에서 어디에 해당할까요?
WAAM은 Wire Arc Additive Manufacturing입니다. 와이어를 공급하고, 전기 아크로 녹여, 용접 비드를 층층이 쌓습니다. 비드는 용접한 자리에 생기는 길쭉한 금속 줄이라고 생각하면 됩니다. 로봇이나 갠트리가 정해진 경로를 따라 움직이며 이 줄을 이어 입체 형상을 만듭니다.
큰 금속 형상을 만든 뒤 필요한 면을 깎아 완성하는 접근에 활용됩니다. 대신 적층 중 열이 쌓이면서 생기는 변형과 표면의 비드 자국, 후가공량을 함께 관리해야 합니다. 큰 형상을 빠르게 쌓았더라도 최종 치수까지 가공하는 데 오래 걸리면 전체 제조시간은 달라집니다.
WAAM의 정의와 DED-arc 관계: TWI 아크 적층제조 기술 설명 · 열변형·가공 고려사항: TWI WAAM 기술 자료.
와이어를 쓴다고 모두 WAAM은 아닙니다. 와이어를 레이저로 녹이면 와이어 레이저 DED입니다. 재료 형태와 에너지원을 따로 적어 보면 이름이 덜 헷갈립니다. TWI 와이어 레이저 DED 연구 소개
4. 바인더 제팅: 출력할 때는 모양, 소결할 때는 치밀한 금속
바인더 제팅은 금속분말 위에 액체 결합재를 선택적으로 뿌립니다. 프린터에서 나온 직후에는 금속 입자들이 결합재로 묶여 있는 상태입니다. 이를 그린 파트라고 하며, 완성된 금속 부품처럼 거칠게 다루면 부서질 수 있습니다.
보통 경화·분말 제거와 결합재 제거인 탈지, 고온에서 입자 사이의 결합과 치밀화를 진행하는 소결 과정을 거칩니다. 세부 순서는 시스템에 따라 달라집니다. 소결 중에는 부품이 수축할 수 있어 처음의 출력 크기를 그대로 최종 치수로 보면 안 됩니다.
여러 부품을 묶어 생산하는 방식으로 검토할 수 있지만, 출력 속도만 보고 경제성을 판단해서는 안 됩니다. 분말 제거 중 파손, 소결 변형, 필요한 지지와 가공까지 포함해야 합니다. ‘레이저를 쓰지 않으니 후처리도 간단하다’는 설명은 빠진 조건이 많습니다. Desktop Metal 바인더 제팅 설계 안내
5. 금속 압출: 플라스틱 프린터처럼 보이지만 끝이 다릅니다
금속 재료 압출의 대표적인 예인 금속 FFF는 금속분말과 결합재가 섞인 필라멘트 등을 노즐로 짜서 형상을 만듭니다. 이 단계에서 노즐이 금속 자체를 녹이는 것은 아닙니다. 이후 탈지와 소결을 통해 금속 입자들이 결합한 부품으로 만듭니다.
겉모습은 일반 FFF 프린터와 비슷해도 소재·장비·탈지·소결 조건이 함께 맞아야 합니다. 금속 질감을 내는 장식용 ‘메탈 필라멘트’와, 탈지·소결을 전제로 한 금속용 재료는 구분해야 합니다. 필라멘트 이름에 금속이 들어간다는 이유만으로 최종 금속 부품이 되는 것은 아닙니다. Markforged 금속 FFF 공정 안내(PDF)
6. 공정을 고를 때는 이 세 줄을 비교하세요
아래 표는 공정의 출발점을 좁히는 용도입니다. 같은 계열이라도 장비와 소재, 형상에 따라 결과가 달라집니다.
휴대전화에서는 표를 좌우로 밀어 볼 수 있습니다.
| 계열 | 먼저 검토할 작업 | 놓치기 쉬운 조건 |
|---|---|---|
| PBF | 복잡한 형상·내부 구조 | 분말 배출, 지지 제거, 열처리·가공 |
| DED WAAM 포함 | 재료 덧쌓기·보수·큰 형상 | 접근 공간, 열변형, 가공 여유 |
| 바인더 제팅 | 여러 금속 부품의 묶음 생산 검토 | 그린 파트 취급, 소결 수축·변형 |
| 금속 압출 | 압출 가능한 형상의 시제품·부품 | 재료 호환성, 탈지·소결 설비 |
견적을 받는다면 ‘출력비 얼마인가요?’ 다음에 ‘열처리·후가공·검사가 어디까지 포함됐나요?’를 물어보세요. 같은 도면도 납품 상태를 어디까지 요구하느냐에 따라 비교 기준이 달라집니다.
7. SUS·H13·P21처럼 소재 이름이 나오면
공정과 소재는 서로 다른 축입니다. PBF·DED는 만드는 방법이고, SUS·H13·P21 같은 표기는 사용할 금속 재료를 확인하는 출발점입니다. 어느 이름 하나만으로 출력 조건과 최종 성능까지 정해지지는 않습니다.
특히 ‘SUS를 썼다’는 말만으로는 세부 강종을 알 수 없습니다. 소재를 비교하려면 정확한 강종과 성적서, 분말인지 와이어인지, 적용 장비와 열처리 상태를 함께 적어야 합니다. H13과 P21도 같은 재료로 묶거나 다른 공정의 조건을 그대로 옮겨 쓰지 않습니다.
① 정확한 강종·공급사 성적서
② 분말 또는 와이어의 규격
③ 적용한 공정·장비
④ 출력 후 열처리와 시험 조건
이 글은 공정의 차이를 이해하는 입문편이므로 소재별 적층 조건이나 강도 우열은 다루지 않습니다. 그런 비교에는 동일한 기준의 시험 자료가 필요합니다.
출력이 끝나도 부품 제작은 끝나지 않습니다
금속 부품은 외형이 그럴듯한 것과 실제 하중을 버티는 것이 별개입니다. 용도에 맞춰 치수·표면·내부 결함·기계적 성질을 확인하고, 필요한 후처리와 품질 검증을 거쳐야 합니다. 산업용 부품은 재료와 공정의 기록도 남겨야 합니다. NIST 금속 DED 공정 모니터링·품질 자료(PDF)
안전도 가정용 플라스틱 출력과 같은 수준으로 생각하면 안 됩니다. 금속분말의 노출과 화재·폭발 위험, 공정별 레이저·아크·고온 설비의 위험을 따져야 합니다. 장비 제조사의 절차, 소재 안전자료와 작업장 위험성 평가가 먼저입니다. 미국 NIOSH 적층제조 안전 안내
처음 금속 프린터를 볼 때는 세 질문이면 충분합니다. 무엇을 공급하나, 무엇으로 결합하나, 출력 뒤에 무엇이 남나. 이 답을 찾으면 약어가 달라도 공정의 큰 차이를 읽을 수 있습니다.
다음으로 읽을 글
- 금속과 플라스틱을 포함한 3D 프린터 전체 공정 살펴보기 — FDM·SLA·SLS와 금속 공정의 위치를 함께 봅니다.
- 금속을 녹이지 않고 쌓는 콜드 스프레이는 어디에 쓰일까? — 함정 정비 사례를 통해 다른 접근을 읽어볼 수 있습니다.
자료 확인일: 2026년 9월 7일. NIST·TWI의 기술 자료와 제조사의 공정 설명을 참고했습니다. 제조사 자료는 해당 공정의 원리 확인에 사용했으며, 제품 간 성능 순위나 경제성을 보증하는 근거로 사용하지 않았습니다. 본문은 공정 이해를 위한 설명이며 장비 운전·부품 인증 지침이 아닙니다.
답글 남기기