 Issue Wave KR
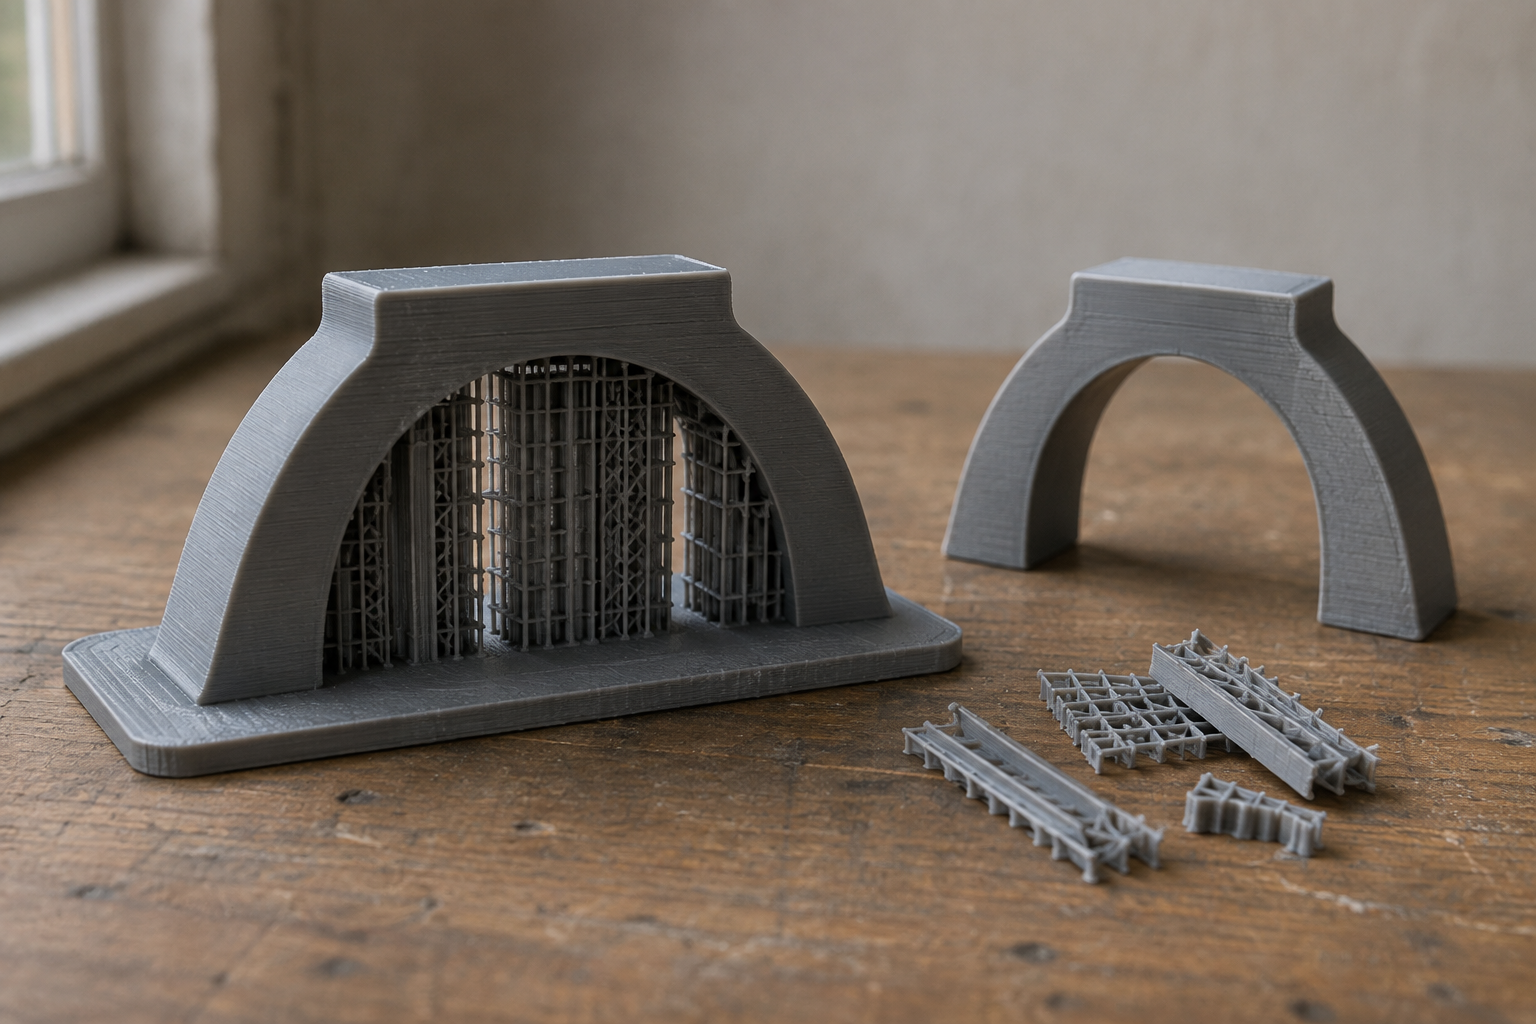
출력물 밑에 달린 나뭇가지 같은 구조를 보면 아깝다는 생각부터 듭니다. 완성품도 아닌데 재료를 쓰고, 출력이 끝나면 다시 떼어내야 하기 때문입니다. 그러나 서포트를 줄이는 문제는 단순한 절약 문제가 아닙니다. 출력하는 동안 버틸 수 있는가, 원하는 품질을 얻는가, 완성 후 꺼내고 제거할 수 있는가를 함께 묻는 설계 문제입니다.
먼저 읽는 핵심
- 서포트는 형상을 받치는 임시 구조입니다. 공정에 따라 박리력에 대한 고정과 열 전달까지 담당합니다.
- FDM의 접촉 간격을 금속 PBF에, 레진의 접점 설정을 FDM에 그대로 옮기면 안 됩니다.
- 좋은 서포트는 가장 적은 서포트가 아니라 필요한 기능을 수행하고 제거 가능한 서포트입니다.
1. 서포트란 무엇인가: 완성품을 만들기 위한 임시 구조
책상 끝에서 자를 조금씩 밀어내는 모습을 떠올려 보세요. 아래에 받침이 없는 부분이 길어질수록 버티기 어려워집니다. 적층에서도 새로 만드는 부분 아래에 충분한 재료가 없으면 비슷한 문제가 생깁니다. 다만 프린터에서는 재료가 굳는 속도, 열, 층을 분리하는 힘까지 더해집니다.
오버행(overhang)은 아래층보다 바깥으로 튀어나온 부분입니다. FDM의 브리지(bridge)는 양쪽 지지점 사이를 가로지르는 구간으로, 한쪽만 이어진 돌출부와 조건이 다릅니다. 서포트는 이런 형상을 만드는 동안 추가하는 임시 구조입니다. 내부를 채우는 인필, 베드 접촉 면적을 넓히는 브림과도 구분해야 합니다. [1]
2. 같은 서포트라도 출력 방식이 바뀌면 역할이 달라집니다
| 방식 | 주로 해결하는 문제 | 함께 볼 조건 |
|---|---|---|
| FDM·FFF 필라멘트 압출 | 받침 없는 구간의 처짐과 형상 유지 | 접촉 간격·인터페이스·재료·냉각·제거 흔적 |
| 바텀업 레진 SLA·DLP·MSLA 중 해당 구조 | 고립된 부분 연결과 층 분리 시 하중 전달 | 단면 변화·분리 방식·접점 위치와 강도 |
| 금속 LPBF 레이저 분말베드융합 | 오버행 지지·고정·열 배출·변형 억제 | 재료·형상·열 이력·접촉부·제거 접근성 |
| DED 직접에너지적층 | 받침 조건과 적층 경로에 따른 형상 유지 | 장비 축 구성·적층 방향·공구 접근·경로 계획 |
이 표는 공정별 연구를 대조한 요약입니다. 플라스틱 분말 공정의 사례를 근거로 금속 분말도 서포트가 필요 없다고 판단하면 안 됩니다. 특히 금속 LPBF에서는 분말이 주변을 채워도 단단한 연결부와 같은 고정·열 전달 기능을 제공한다고 볼 수 없습니다. [2]
3. FDM: 잘 받치는 것과 잘 떼어지는 것 사이의 균형
FDM에서 서포트 윗면과 부품 아랫면 사이의 Z 방향 접촉 간격은 제거성과 아랫면 품질에 영향을 줍니다. 이는 첫 레이어에서 조정하는 노즐과 베드 사이의 Z 오프셋과 다른 설정입니다.

2025년 Matéria 연구는 Prusa MK3S와 PLA를 사용해 서포트 형태 두 종류, 접촉 간격 세 수준, 상단 인터페이스 층 수 세 수준을 조합했습니다. 18조건을 각각 세 번 출력한 54개 시편에서 제거성과 표면을 살폈습니다. 시험한 조건에서는 간격 0mm에서 분리가 어렵고 잔여물이 많았으며, 0.2mm 조건에서 제거가 수월한 경향을 보고했습니다. [3]
그렇다고 ‘0.2mm로 설정하세요’가 결론은 아닙니다. 한 장비·재료·시편의 결과입니다. 제거 난이도는 한 작업자의 정성 평가이고, 본문의 거칠기 비교도 0.2mm 조건 중심입니다. 모든 간격을 같은 수준으로 정량 비교해 보편 최적값을 찾았다고 해석하기 어렵습니다.
이 연구에서 가져올 것은 숫자보다 접촉 간격과 인터페이스를 별도 변수로 시험하라는 관점입니다. 연구의 grid·snug 비교를 근거로 시험하지 않은 트리형 서포트까지 우열을 정할 수도 없습니다.
4. 레진: 무게뿐 아니라 ‘층을 떼어내는 힘’을 봐야 합니다
아래쪽에서 빛을 쏘고 플랫폼이 움직이는 바텀업 광경화 방식에서는 굳어진 층을 바닥 인터페이스에서 분리하는 과정이 있습니다. 서포트는 이때 부품에 걸리는 힘을 플랫폼 쪽으로 전달하는 연결부이기도 합니다. 여기의 설명을 분리 과정이 다른 모든 레진 장비에 일괄 적용하지는 않습니다.
Cao 등의 2025년 연구는 단순히 아래가 비어 있는 곳에 지지점을 만드는 대신, 대표 층의 해석을 통해 접점에 걸리는 힘을 확인하고 배치를 최적화했습니다. 시험 모델에서는 상용 소프트웨어와 비교해 접점을 줄이면서 안정성을 유지했다고 보고합니다. [4]
독자가 가져갈 질문은 “가벼운 모델인가?”에 그치지 않습니다. 층마다 단면이 어떻게 바뀌는가, 새로 생긴 부분은 연결되어 있는가, 그 힘을 어느 접점이 받는가?도 확인해야 합니다. 이 논문은 특정 해석·최적화 접근의 검증이므로 일반 슬라이서의 자동 서포트를 그대로 줄여도 된다는 뜻은 아닙니다.
5. 금속 PBF: 서포트는 열이 지나가는 길이기도 합니다
금속 LPBF에서는 좁은 영역을 녹이고 식히는 과정이 반복됩니다. 서포트는 아래를 받칠 뿐 아니라 부품을 고정하고 열을 전달합니다. 제거하기 쉽게 가늘게 만드는 선택이 출력 중 고정과 열 전달에는 불리할 수 있습니다. 금속 서포트 설계·제거 리뷰가 두 단계를 함께 다루는 이유입니다. [2]
2021년 Optics & Laser Technology 연구는 AISI 316 스테인리스강 시편으로 오버행과 서포트의 형상에 따른 변위·거칠기를 살폈습니다. 연구진은 오버행의 두께와 기울기에 맞춰 서포트를 설계해야 한다고 보고했습니다. 접촉식과 광학식 측정의 차이도 다뤘습니다. [5]
이는 “이 각도니까 서포트 몇 개”로 끝낼 수 없다는 뜻입니다. 같은 경사여도 얇은 돌출부와 두꺼운 돌출부는 구분해야 합니다. 연구의 특정 재료·시험 형상 결과를 다른 합금의 최적 밀도나 간격으로 옮기는 것은 별도 검증이 필요합니다.
‘45도 법칙’보다 먼저 확인할 것
각도만 적혀 있다면 수평면 기준인지, 적층 방향인 수직축 기준인지부터 확인하세요. 예를 들어 같은 경사면도 수평에서 30도라면 수직에서는 60도입니다. 숫자가 커질수록 어렵다는 설명과 작아질수록 어렵다는 설명이 함께 존재할 수 있는 이유입니다.
따라서 임계각은 출발점으로만 보고 재료·층 두께·냉각 또는 열 이력·표면 요구조건을 함께 살펴야 합니다. 2026년 종합 리뷰도 형상 변경, 배치, 최적화, 공정 전략을 함께 비교하며 모든 상황에 통하는 하나의 최적 전략은 없다고 정리합니다. [8]
6. DED: 서포트를 줄이는 대신 적층 방향을 바꾸기도 합니다
DED를 LPBF의 서포트 설정 메뉴만 바꾼 공정으로 생각하면 놓치는 것이 많습니다. 다축 장비는 부품 자세와 적층 경로를 조합해 아래에 받침이 생기도록 만드는 접근을 사용할 수 있습니다.
2026년 Rapid Prototyping Journal 연구는 6축 로봇과 2축 포지셔너로 구성한 8축 LP-DED 시스템에서 평면·비평면 슬라이싱을 조합했습니다. 304 스테인리스강으로 구형 셸, 절두원뿔, 블레이드 형상 등의 무서포트 제작 가능성을 보고했습니다. [7]
중요한 한계는 특정 다축 시스템·재료·형상에서의 검증이라는 점입니다. 일반 3축 DED나 다른 공급·열원 방식에서 같은 결과를 낸다는 근거가 아닙니다. 서포트를 줄인 만큼 자세 제어, 공구 접근과 경로 검증을 더 정교하게 해야 하는 방향으로 이해하는 것이 적절합니다.
7. 가장 가벼운 서포트가 가장 저렴한 서포트일까요?
출력이 끝난 부품 안쪽에 서포트가 남았는데 공구가 닿지 않는다고 가정해 보세요. 출력 재료를 아꼈더라도 쓸 수 있는 부품을 얻지 못할 수 있습니다. 제거 경로는 출력 후 고민할 문제가 아니라 출력 전 설계 조건입니다.
Bartsch 등의 2026년 리뷰는 66개 문헌을 바탕으로 금속 LPBF 서포트 제거를 검토했습니다. 제거하기 쉬운 설계와 제거 공정의 혁신을 함께 다루며, 연구 결과의 산업 적용 검증이 충분하지 않다는 점도 지적합니다. 본문이 밝힌 주요 검토 문헌 기간은 2011~2023년이므로 ‘2026년에 나온 모든 기술의 성능 순위’로 읽어서는 안 됩니다. [6]
이 리뷰가 다루는 비접촉 서포트도 흥미롭습니다. 부품과 틈을 두어 제거 부담을 줄이면서 열 전달을 돕는 접근이지만, 접촉이 없으므로 변형을 막기 위한 고정 역할에는 한계가 있습니다. ‘떼기 쉬움’ 하나만 최적화하면 다른 기능을 잃을 수 있다는 사례입니다.
견적과 시험에서 함께 비교할 항목
부품·서포트 재료와 출력 시간 + 제거 작업 + 표면 마무리 + 검사 + 실패 시 재제작 부담.
이는 여러 연구를 종합한 비교 틀이며, 모든 비용을 계산해 주는 검증된 수식은 아닙니다.
8. 논문의 결과를 설정값으로 바꾸기 전에
| 읽은 결과 | 가져올 판단 | 그대로 옮기면 안 되는 해석 |
|---|---|---|
| PLA 접촉 간격 실험 [3] | 제거성과 표면을 함께 비교 | 모든 FDM의 정답은 0.2mm |
| 레진 접점 최적화 [4] | 형상뿐 아니라 분리 하중 확인 | 접점을 줄여도 항상 안전 |
| 금속 오버행 실험 [5] | 두께·경사·측정법 구분 | 각도 하나로 지지량 결정 |
| 다축 DED 사례 [7] | 장비와 경로의 가능성 평가 | DED는 원래 서포트 불필요 |
리뷰는 여러 연구의 지도를 보여주고, 개별 실험은 정해진 조건에서 얻은 결과를 보여줍니다. 리뷰에 등장한 가능성을 내 장비의 성능으로, 한 실험의 최적값을 공통 규칙으로 바꾸지 않는 것이 핵심입니다.
9. 실제 출력 전에는 이 순서로 결정하세요
| 순서 | 질문 | 남길 기록 |
|---|---|---|
| ① 기능면 | 어느 면의 치수·표면을 지켜야 하나? | 접촉 흔적 허용 위치 |
| ② 방향·형상 | 배치나 형상을 바꿀 수 있나? | 후보 방향별 장단점 |
| ③ 지지 역할 | 처짐·분리 하중·열·고정 중 무엇이 중요한가? | 공정별 실패 가설 |
| ④ 제거 경로 | 공구·세척·잔류물 배출 경로가 있나? | 접근 불가능 영역 |
| ⑤ 작은 검증 | 문제 구간을 먼저 시험할 수 있나? | 조건·사진·제거 시간·손상 |
이 순서는 논문을 종합한 실무용 검토안입니다. 장비 제조사의 승인된 조건과 작업 절차 안에서 사용하세요. 무엇을 바꿨는지 기록하고, 출력 성공뿐 아니라 제거 후 품질도 확인해야 다음 설계에 도움이 됩니다.
자주 묻는 질문
트리 서포트가 일반 서포트보다 항상 좋은가요?
항상 그렇지는 않습니다. 이름이나 모양만으로 결정하기보다 지지해야 할 면, 접촉 위치, 제거 접근성을 비교해야 합니다. 2018년 리뷰도 재료·시간·품질·제거성의 절충을 강조합니다. [1]
서포트를 늘리면 첫 레이어가 안 붙는 문제도 해결되나요?
먼저 실패 위치를 구분해야 합니다. 출력판과 첫 층의 접착 문제와, 부품 위쪽 오버행을 받치는 문제는 다릅니다. FDM 첫 층이 끌려가면 첫 레이어 접착·Z 오프셋 점검 글부터 확인하세요.
자동 생성된 서포트만 믿어도 될까요?
생성 결과를 시작안으로 삼되 기능면, 고립된 영역, 제거 경로를 확인하는 편이 좋습니다. 여러 조건을 통합하고 결과를 비교할 공통 벤치마크가 부족하다는 점은 최신 리뷰에서도 남은 과제로 제시됩니다. [8]
다음으로 읽을 글
- 공정부터 구분하기: FDM·SLA·SLS 입문 안내
- 재료 차이 이해하기: PLA·PETG·ABS·TPU·나일론 비교
- 출력 실패 진단하기: 첫 레이어가 안 붙을 때 해결 순서
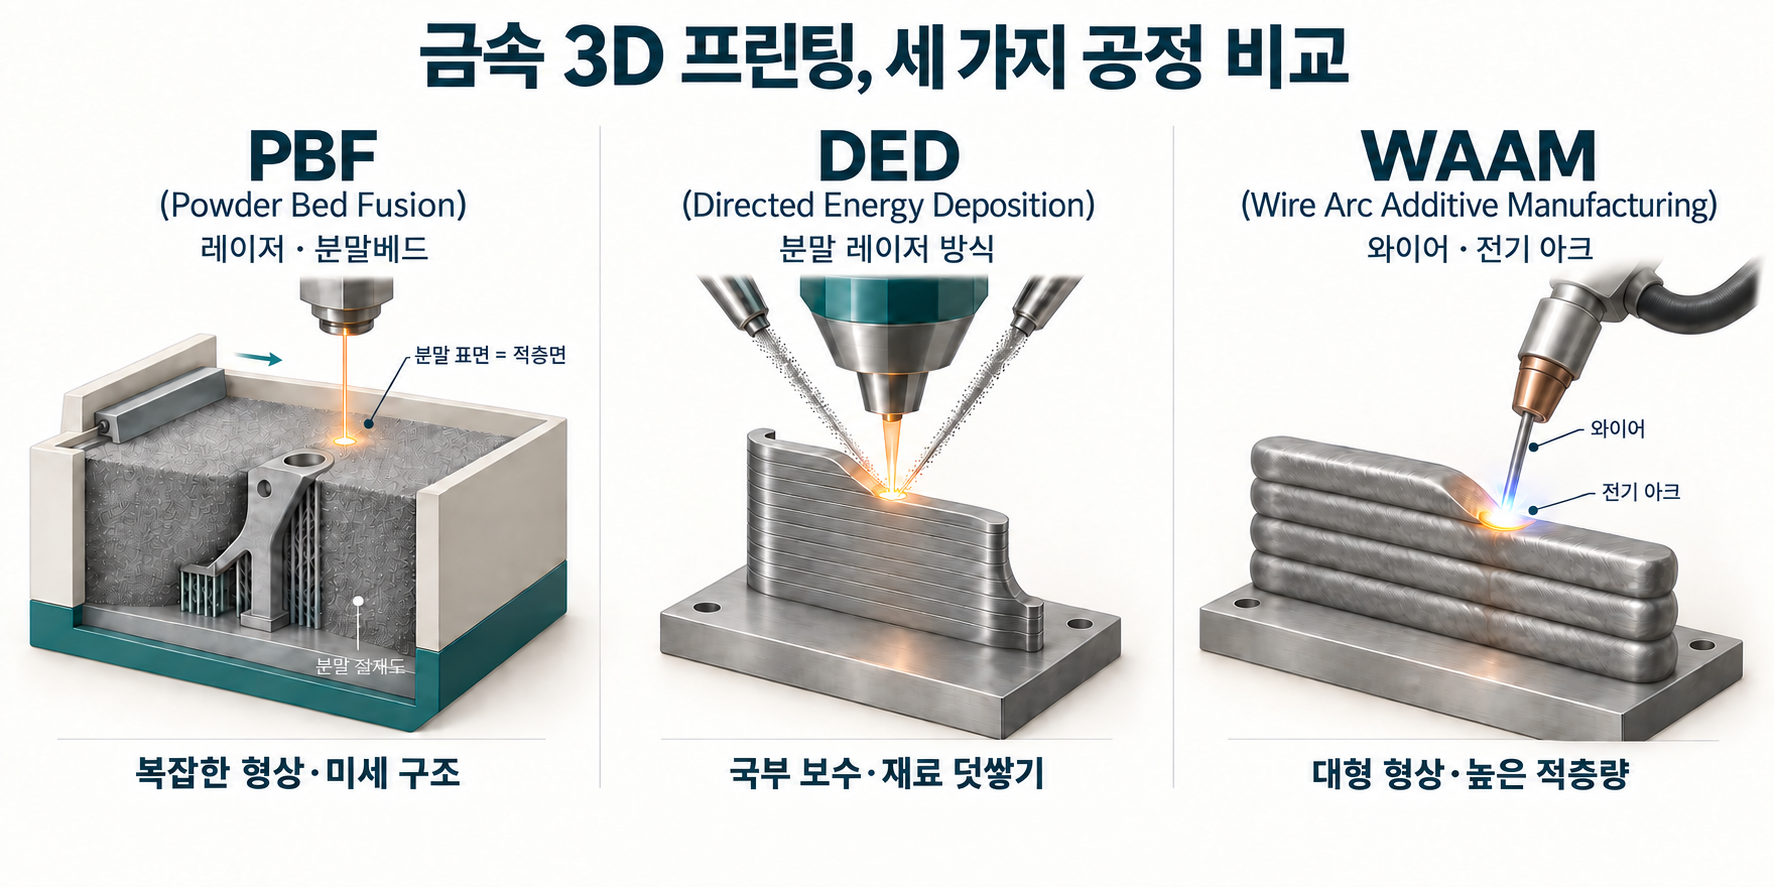
- 금속 공정 확장하기: 금속 3D 프린터 PBF·DED·WAAM 비교
참고한 학술자료와 확인 범위
다음 8편을 논지와 적용 조건에 따라 대조했습니다. 모든 논문의 전문을 열람한 체계적 문헌고찰이나 메타분석은 아닙니다. 공개된 범위에서 확인되지 않은 최적 수치·개선율은 본문에 사용하지 않았습니다.
- Jiang, Xu, Stringer (2018). Support Structures for Additive Manufacturing: A Review. Journal of Manufacturing and Materials Processing, 2(4), 64. 출판사 본문 공개 발췌 확인.
- Zhang, Cao, Lu (2022). A review on design and removal of support structures in metal additive manufacturing. Materials Today: Proceedings, 70, 407–411. 초록·서론·공개 절 발췌 확인.
- Influence of support structures parameters on surface quality in FDM parts (2025). Matéria, 30. 공개 본문에서 실험 조건·평가법·결과·한계 확인.
- Cao et al. (2025). Auto-support: traction force constrained support structures optimization for bottom-up vat photopolymerization. Virtual and Physical Prototyping, 20. 초록·서론·방법 절 공개 발췌 확인.
- Experimental investigation into the effect of supports and overhangs on accuracy and roughness in laser powder bed fusion (2021). Optics & Laser Technology, 140, 107024. 출판사·연구기관의 초록과 공개 본문 발췌 확인.
- Bartsch, Jankowiak, Keller, Janzen (2026). Support structure removal in laser powder bed fusion of metals. Results in Engineering, 30, 110325. Fraunhofer 공개 원문 확인.
- Support-free fabrication of overhanging structures in laser powder directed energy deposition using hybrid planar and nonplanar slicing (2026). Rapid Prototyping Journal. 출판사의 공개 초록에서 장비·재료·시연 범위 확인.
- Chaudhary, Kashif, Ullah (2026). A comprehensive review of support structure minimization in additive manufacturing: design, orientation, optimization, and process strategies. The International Journal of Advanced Manufacturing Technology. 출판사 초록·서지정보 확인.
답글 남기기