 Issue Wave KR
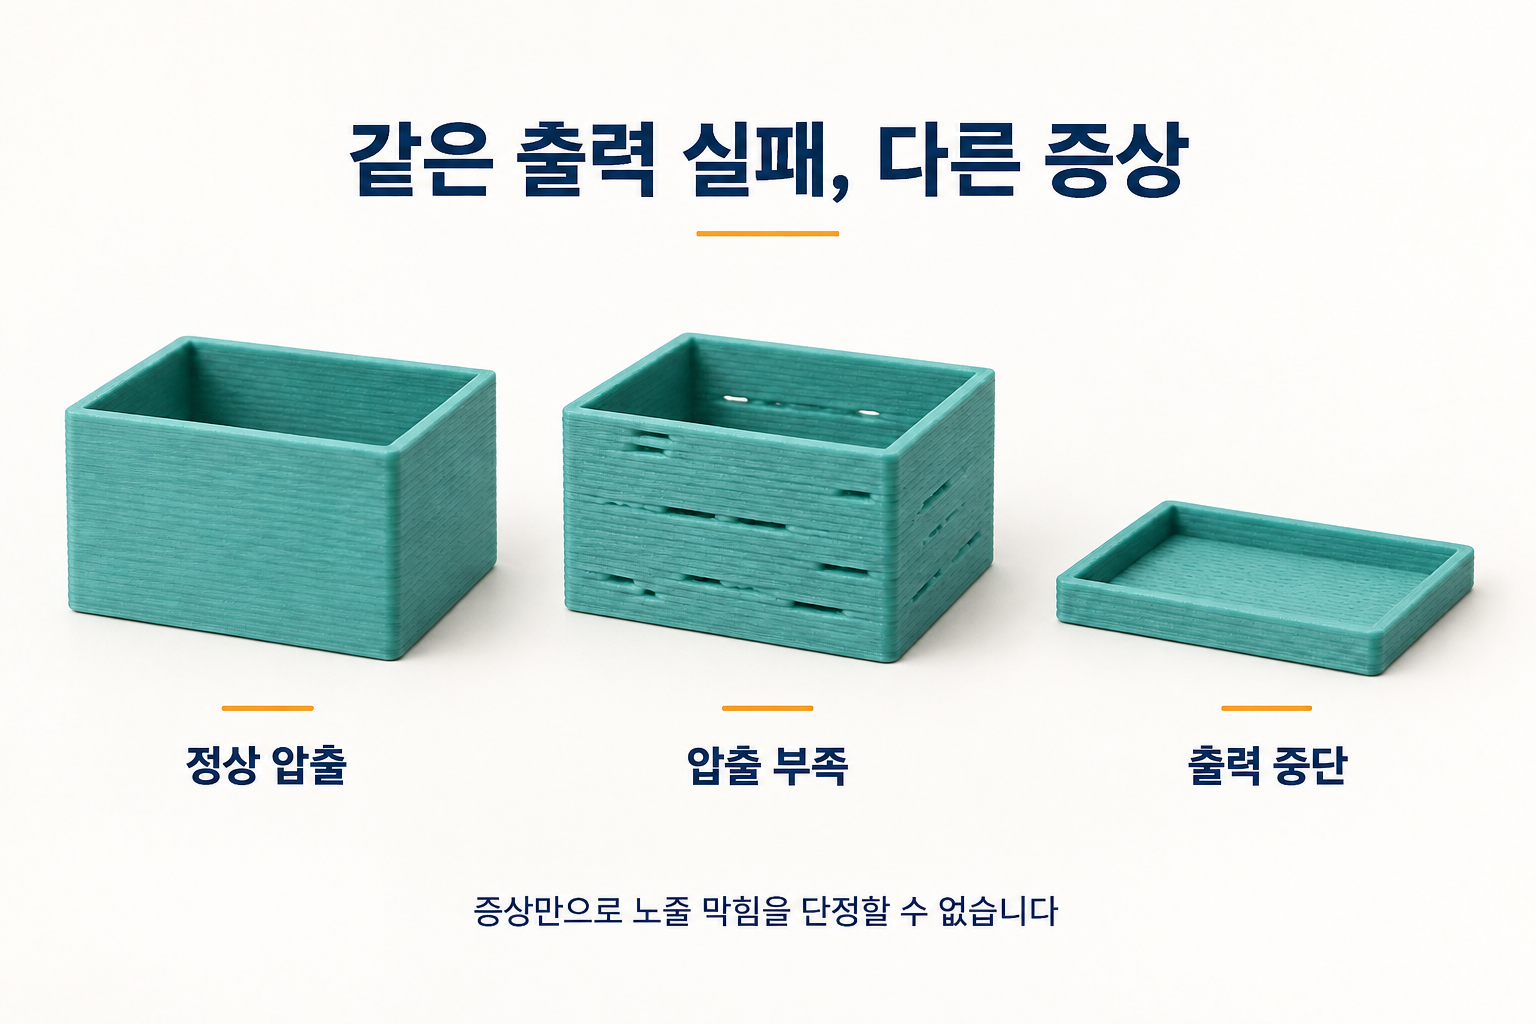
노즐을 바꾸기 전, 공급 경로와 출력 조건부터 확인하세요.
프린터 헤드는 움직이는데 바닥에는 선이 쌓이지 않습니다. 또는 잘 나오던 출력물이 어느 높이부터 성기게 변합니다. 이때 노즐부터 교체하고 싶어지지만, 재료가 안 나오는 현상과 노즐이 막혔다는 진단은 같은 말이 아닙니다.
이 글은 필라멘트를 녹여 쌓는 FDM·FFF 프린터의 점검 안내입니다. 재료 공급, 설정, 핫엔드 상태를 나누어 확인하고, 원인이 좁혀진 뒤 기종에 맞는 정비로 넘어갑니다.
- 처음부터 안 나오는지, 중간에 멈추는지, 적게 나오는지 구분합니다.
- 스풀과 급지 경로를 확인한 뒤 장비·노즐·재료 프로필을 대조합니다.
- 분해·콜드 풀·교체는 해당 기종의 공식 절차로 진행합니다.

1. “안 나온다”를 세 가지로 나누세요
| 보이는 증상 | 먼저 비교할 조건 | 주의할 해석 |
|---|---|---|
| 처음부터 나오지 않음 | 재료 장착·공급 경로·시작 위치 | 첫 층에서만 안 나오면 노즐과 베드 간격도 확인 |
| 중간부터 압출 중단 | 스풀 상태·발생 시간·직전 동작 | 중간 중단을 곧바로 열 크리프로 단정하지 않기 |
| 선이 가늘거나 벽에 빈틈 | 프로필·속도 조건·급지 안정성 | 부분 막힘과 설정 문제를 구분하기 |
위 표는 원인을 확정하는 표가 아니라 다음 확인 대상을 고르는 표입니다. 사진 한 장에 시작 위치, 문제가 생긴 높이, 직전에 바꾼 설정을 함께 기록해두면 같은 실패를 반복했을 때 비교하기 쉽습니다.
2. 분해 전에 확인할 네 가지
스풀에서 압출기까지, 재료가 잘 공급되는지
스풀이 걸리지 않고 풀리는지, 필라멘트가 얽히거나 급지 경로에서 꺾이지 않았는지 살펴봅니다. 공급 저항은 압출이 고르지 못한 원인이 될 수 있습니다. Simplify3D · Inconsistent Extrusion도 스풀과 재료 경로 확인을 안내합니다.
필라멘트가 부러져 공급이 끊긴 경우라면 노즐 청소보다 끊어진 위치와 급지 문제를 먼저 처리해야 합니다. 이 경우에는 기존 필라멘트 끊어짐 글로 이어서 확인하세요.
프린터·노즐·필라멘트 프로필이 맞는지
최근 노즐 지름이나 재료를 바꿨다면 슬라이서에서도 그 조합이 선택되어 있는지 대조합니다. 설정을 저장해 둔 다음, 내 장비에 맞는 제조사 기본 프로필을 기준으로 비교하세요.
첫 층에서만 재료가 막히는 듯 보인다면 노즐이 베드에 지나치게 가까운지 살펴봅니다. 압출 부족은 노즐뿐 아니라 기어 상태와 첫 층 간격 등에서도 생길 수 있습니다. Prusa · Under-extrusion
빠르게 출력할 때만 선이 비는지
같은 재료라도 더 넓거나 두꺼운 선을 빠르게 쌓으면 초당 필요한 재료량이 커집니다. 핫엔드와 재료가 감당할 수 있는 유량을 넘으면 압출 부족이나 클릭 소리가 나타날 수 있습니다. Prusa · Max volumetric speed
노즐 막힘을 의심하기 전에, 기본 프로필에서도 같은 증상이 생기는지 확인하세요. 속도를 낮춰 개선되었다고 노즐 상태가 정상이라고 확정할 수는 없지만, 다음 점검 범위를 좁히는 단서는 됩니다.
시간이 지난 뒤에만 멈추는지
처음에는 정상이다가 멈춘다면 발생 시간과 주변 환경을 기록합니다. 핫엔드의 열이 위쪽으로 전달되어 재료가 원래 의도한 용융부보다 위에서 연화되는 열 크리프도 원인 후보입니다. 냉각과 챔버 조건은 기종·재료의 공식 안내를 확인하세요. Prusa · Extrusion stopped mid-print (Heat creep)
다만 중간 중단의 원인은 여러 가지입니다. 스풀 걸림을 확인하지 않은 채 챔버나 온도부터 바꾸면 원인을 놓칠 수 있습니다. 결과를 구분할 수 있도록 한 번에 한 조건씩 비교합니다.
3. 노즐 청소·콜드 풀·교체는 언제 검토할까?
급지 경로와 프로필을 확인했는데도 문제가 계속되면, 필라멘트가 정상적으로 장착·배출되는지에 따라 공식 막힘 해결 절차를 선택합니다. 막힌 위치는 노즐 구멍뿐 아니라 핫엔드 내부의 다른 구간일 수 있어 노즐 교체가 모든 막힘의 해결책은 아닙니다. Prusa · Clogged nozzle/hotend (MK3.5/S, MK3S+, MK2.5S)
콜드 풀은 재료를 이용해 노즐 내부의 잔여물을 빼내는 정비 방법입니다. 이름만 보고 차가운 상태에서 세게 당기면 된다고 이해해서는 안 됩니다. 적용 가능한 노즐과 재료, 가열·냉각 순서가 정해져 있으며 일부 노즐은 사용을 제한합니다. Prusa · Cold pull (해당 MK 계열)
4. 한 번 나왔다고 해결 완료는 아닙니다
정비 뒤에는 장착 시험과 짧은 출력을 구분해 확인합니다. 재료가 잠깐 나오는 것만으로 장시간 출력 조건까지 정상이라고 판단하지 않습니다. 처음 실패했던 조건에 가까운 작업에서 같은 문제가 재발하는지도 확인하세요.
| 기록할 항목 | 작성 예시 |
|---|---|
| 문제가 생긴 조건 | 출력 시작 / 특정 높이 / 일정 시간 이후 |
| 기준 파일 | 프린터·노즐·재료·슬라이서 버전·프로필 이름 |
| 이번에 바꾼 것 | 스풀 경로 정리 또는 기본 프로필 복원 등 한 항목 |
| 다시 확인한 결과 | 선의 연속성·빈틈·반복 소리·재발 시점 |
기록표는 진단을 돕는 자체 점검 양식입니다. 특정 항목을 바꾼 뒤 좋아졌다면 그 상태를 저장하고, 다른 변경은 다음 비교로 미루세요.
자주 묻는 질문
딱딱 소리가 나면 노즐이 막힌 건가요?
그 소리만으로 막힘을 확정할 수 없습니다. 재료를 밀어 넣는 과정의 저항과 관련된 단서이므로, 급지 경로·프로필·핫엔드 상태를 함께 확인해야 합니다.
필라멘트를 건조하면 해결되나요?
건조는 재료 상태를 관리하는 방법입니다. 공급 경로가 걸리거나 기계적 막힘이 남아 있다면 건조만으로 해결되지 않습니다. 건조 조건은 제품별 안내를 따르세요.
노즐 온도를 올려볼까요?
재료와 장비에 맞는 프로필을 먼저 확인하세요. 근거 없이 계속 높이는 방식은 원인을 가릴 수 있습니다. 인쇄 온도 조정과 막힘 제거를 위한 정비 온도는 서로 다른 목적입니다.
답글 남기기