 Issue Wave KR
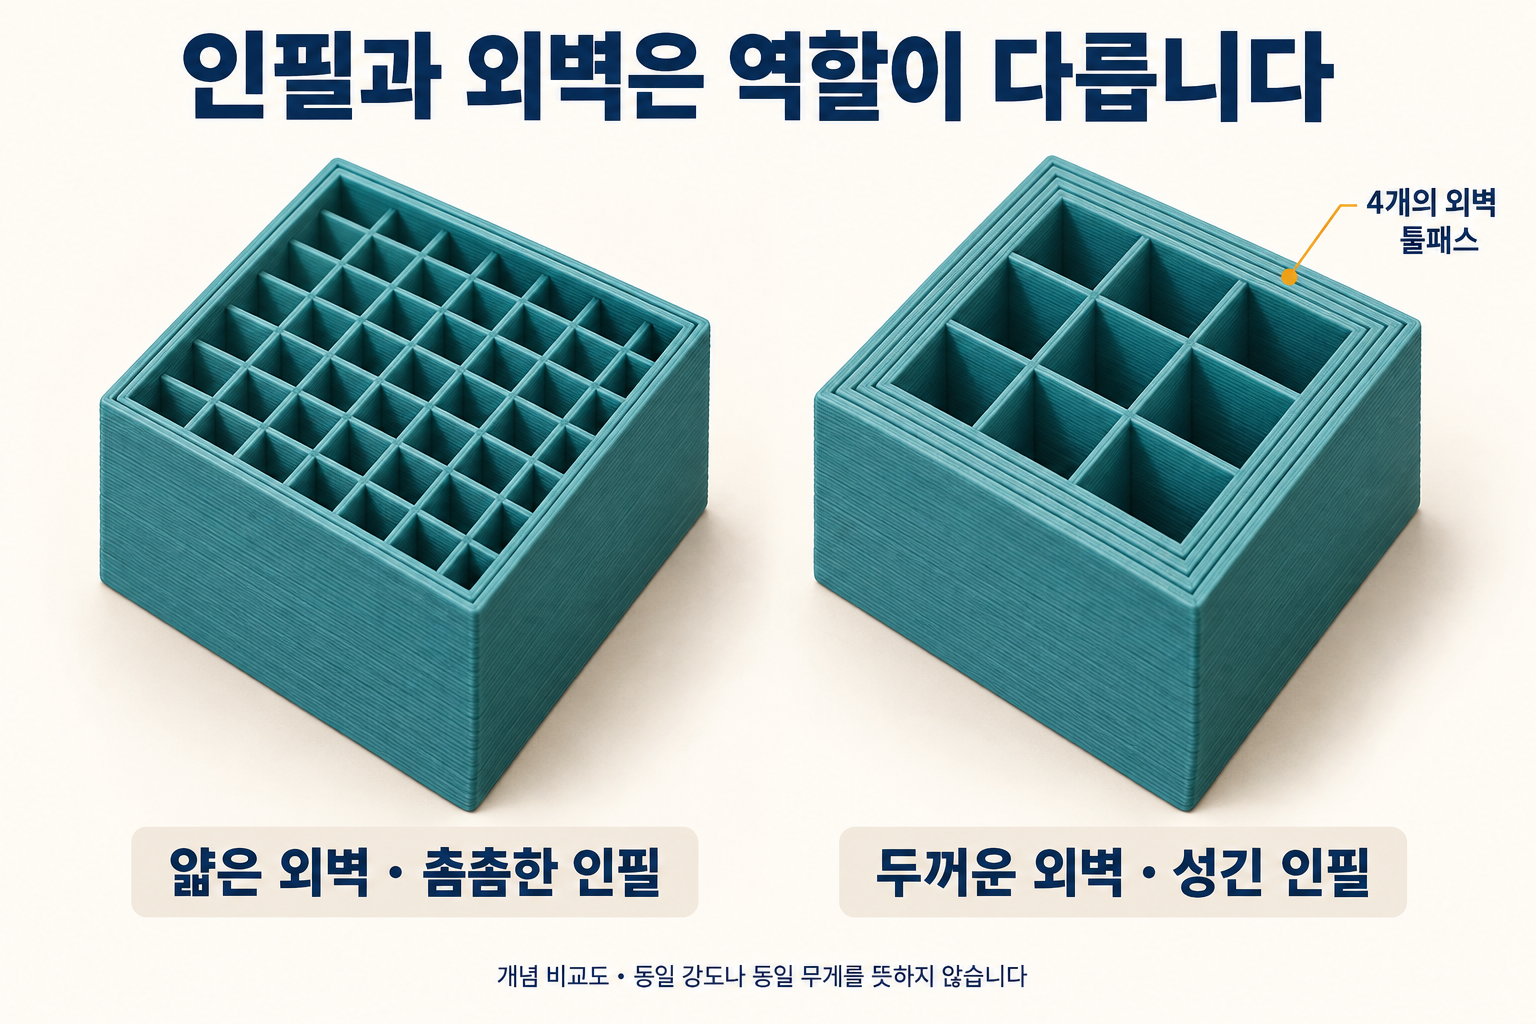
내부를 채우는 비율보다 먼저, 힘이 어디로 전달되는지 보세요.
출력물이 쉽게 부러지면 인필을 100%로 올리고 싶어집니다. 속을 꽉 채우면 더 튼튼해질 것 같기 때문입니다. 하지만 인필 비율은 출력물 강도를 결정하는 여러 조건 중 하나입니다. 외벽, 위아래 면, 출력 방향, 재료와 층간 접합을 함께 봐야 합니다.
이 글은 FDM·FFF 출력물의 설정을 비교하는 안내입니다. 특정 비율을 정답으로 제시하기보다, 부품이 어떤 힘을 받는지에 따라 무엇부터 비교할지 정리합니다.
- 100% 인필은 내부 채움 설정이며, 모든 방향의 최고 강도를 보장하지 않습니다.
- 외벽과 인필은 역할이 다르고, 출력 방향에 따라 약한 방향이 달라집니다.
- 같은 모델에서 설정을 하나씩 바꾸고 시간·재료량·실사용 조건을 함께 비교합니다.

1. 인필만 보지 말고 껍질과 내부를 나누세요
| 구성 | 담당하는 역할 | 함께 볼 항목 |
|---|---|---|
| 외벽 | 부품 바깥 윤곽과 하중 전달 | 벽 개수·선폭·형상 |
| 상·하부 면 | 윗면과 바닥을 닫는 층 | 면 두께·윗면 품질 |
| 인필 | 내부 지지와 구조적 보강 | 밀도·패턴·외벽과의 연결 |
Prusa는 강도를 높일 때 외벽 개수를 중요하게 다루고, 인필이 압축 저항에도 기여한다고 설명합니다. 그렇다고 외벽을 늘리는 편이 모든 부품에서 항상 더 좋다는 의미는 아닙니다. 힘의 방향과 부품 형상에 맞춰 비교해야 합니다. Prusa · Infill
예를 들어 윗면이 넓은 상자는 윗면이 아래 구조의 지지를 충분히 받는지도 살펴야 합니다. 반대로 얇은 부품은 슬라이스 결과에서 외벽이 차지하는 부분이 클 수 있습니다. 설정창의 인필 숫자보다 실제 경로 미리보기를 먼저 보는 습관이 유용합니다.
2. 같은 부품도 놓는 방향이 다르면 달라집니다
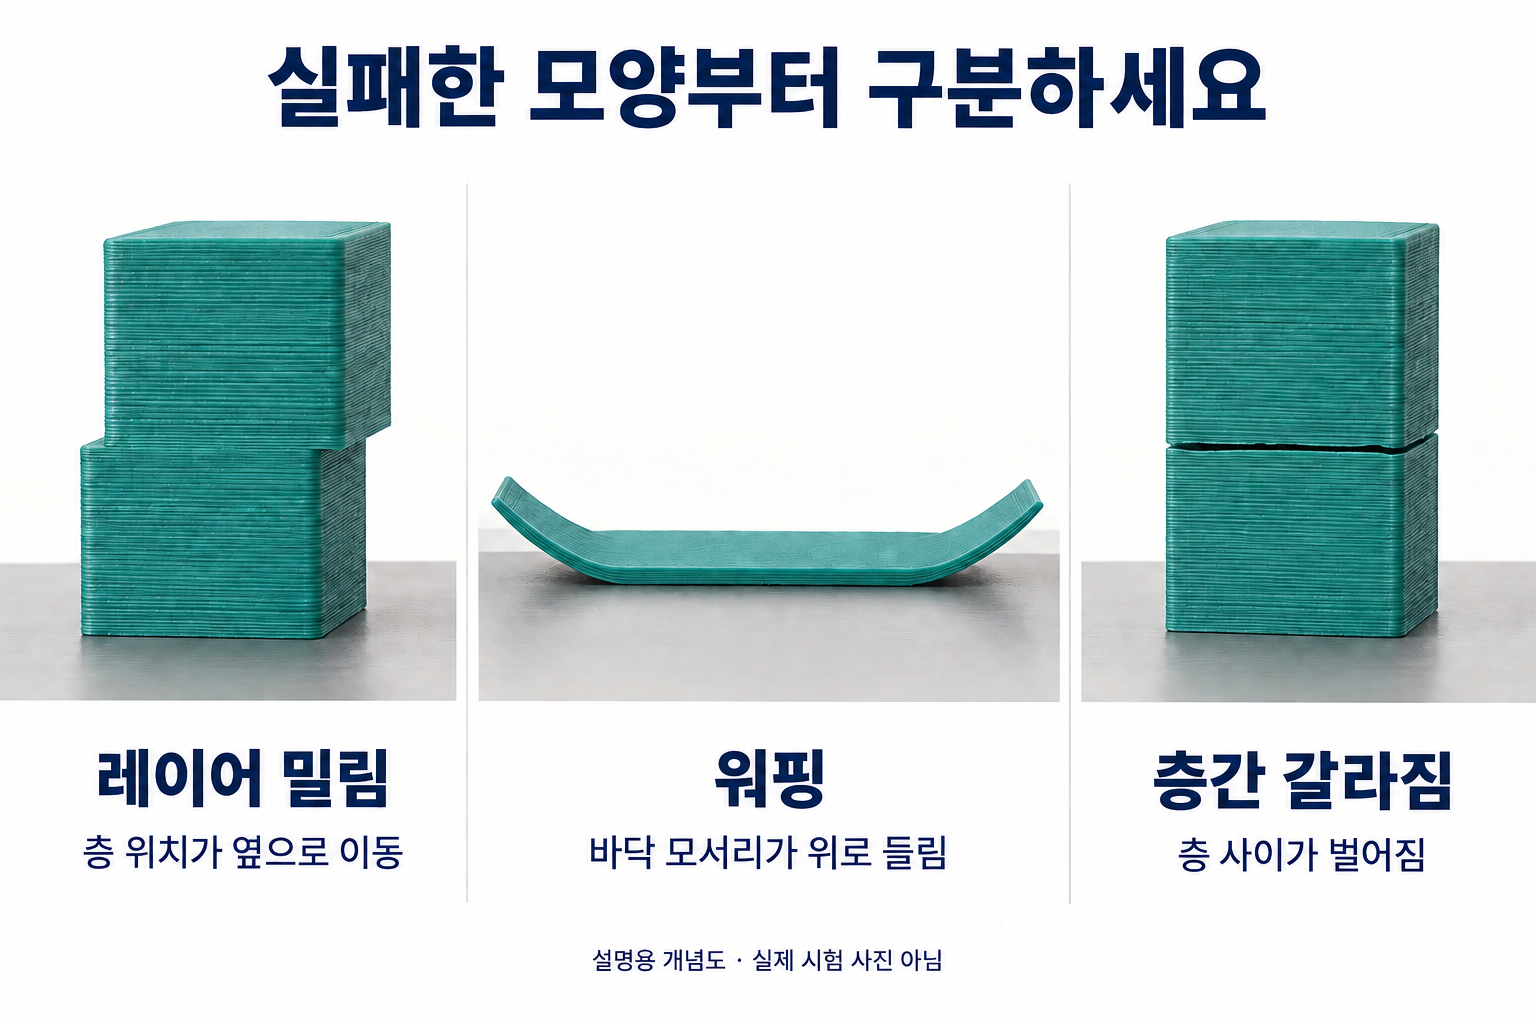
FDM 출력물은 층을 쌓는 구조여서 방향에 따라 기계적 성질이 달라질 수 있습니다. 설계가 같아도 층 사이를 벌리는 방향으로 힘을 받는지, 한 층 안에서 힘이 전달되는지에 따라 검토할 조건이 달라집니다. Prusa · Modeling with 3D printing in mind
부품이 실제로 장착되는 모습을 먼저 떠올려 보세요. 어느 부분이 고정되고 어디를 누르거나 당기는지 간단히 표시합니다. 그다음 슬라이서에서 방향을 바꿔 층의 배치와 서포트, 접촉면이 어떻게 달라지는지 비교합니다.
3. 용도에 따라 먼저 볼 설정을 고르세요
아래는 강도 시험의 결과표가 아니라 비교 대상을 정하기 위한 편집부의 판단 틀입니다. 실제 하중을 지지하는 부품은 별도의 설계 검증이 필요합니다.
| 용도·증상 | 먼저 살펴볼 것 | 비교할 질문 |
|---|---|---|
| 장식품·전시 모형 | 윗면 품질과 출력 시간 | 외관을 유지하며 재료를 줄일 수 있는가? |
| 케이스·덮개 | 외벽·체결부·국부 형상 | 문제 부위가 벽인지 나사 주변인지? |
| 브래킷·지그 | 하중 방향·출력 방향·외벽 | 힘이 집중되는 곳과 층 방향은? |
| 눌리는 부품 | 접촉면·인필·전체 형상 | 압축 조건에서 어떤 변형이 생기는가? |
| 층을 따라 갈라지는 부품 | 접합 상태와 출력 조건 | 채움 비율 전에 출력 품질을 확인했는가? |
UltiMaker도 인필의 효과가 밀도뿐 아니라 재료, 패턴, 하중 조건과 연결된다고 설명합니다. 따라서 “몇 %면 충분하다”는 값은 어떤 모델과 사용 조건을 전제로 했는지 함께 봐야 합니다. UltiMaker · Infill density: Optimizing strength and speed
4. 네 가지 비교안을 만들면 판단이 쉬워집니다
정답 수치를 찾기 어렵다면 현재 정상적으로 출력되는 제조사 기본 프로필을 기준안으로 저장합니다. 그 파일을 복사해 다음처럼 비교하세요. 아래는 실험 설계 예시이며, 실제 시험을 수행한 결과가 아닙니다.
| 비교안 | 바꾸는 조건 | 유지하는 조건 |
|---|---|---|
| A · 기준 | 없음 | 모델·재료·프로필 기록 |
| B · 외벽 비교 | 벽 개수 | 인필·방향 등 나머지 설정 |
| C · 인필 비교 | 인필 밀도 | 외벽·방향 등 나머지 설정 |
| D · 방향 비교 | 모델 배치 방향 | 가능한 범위에서 재료·주요 설정 유지 |
D안에서는 방향을 바꾸면 서포트와 접촉면도 달라질 수 있습니다. 이 차이를 기록하지 않으면 순수하게 방향만의 효과인 것처럼 해석하기 쉽습니다.
먼저 슬라이서가 예상한 출력 시간과 재료량을 적고, 실제 출력 뒤에는 실측 시간·무게를 별도로 적습니다. 손으로 눌러 본 느낌과 표준 강도 시험 결과도 구분하세요. 손으로 단단해 보인다는 평가만으로 허용하중을 정할 수는 없습니다.
원래 필요한 강도가 무엇인지도 분명히 해야 합니다. 잘 휘지 않는 성질, 끊어지기 전 버티는 힘, 충격에 깨지지 않는 성질은 같은 평가가 아닙니다. 비교 목표를 하나 정하면 불필요하게 모든 설정을 올리는 일을 줄일 수 있습니다.
5. 자주 생기는 세 가지 오해
인필 100%면 출력물 안에 결함이 없나요?
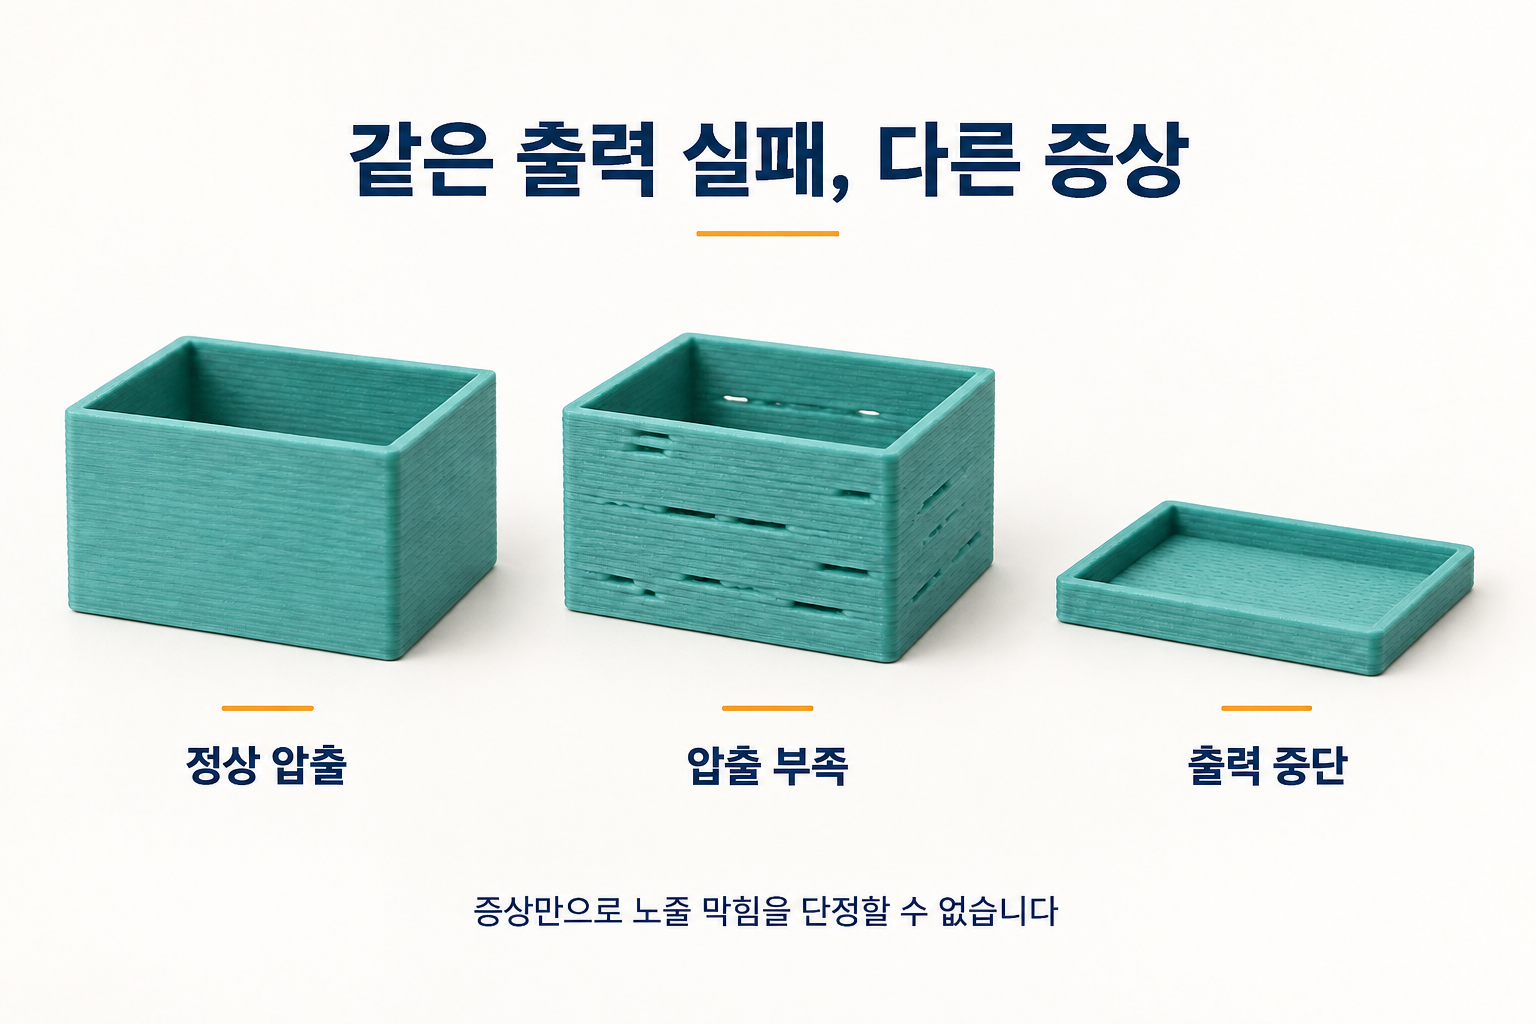
아닙니다. 100%는 슬라이서의 채움 설정입니다. 실제 층간 접합이나 압출 상태를 검증했다는 뜻이 아닙니다. 선 사이에 빈틈이 생기는 문제가 있다면 인필을 올리기 전에 압출 상태부터 바로잡아야 합니다.
자이로이드가 언제나 가장 강한가요?
패턴의 우열은 힘의 방향과 평가 기준에 따라 달라집니다. UltiMaker 역시 가장 강한 패턴은 적용 조건에 따라 달라진다고 설명합니다. 특정 패턴 하나로 모든 부품을 통일하기보다 비교 목적에 맞춰 고르세요. UltiMaker · Infill patterns
벽 개수에 노즐 지름을 곱하면 벽 두께인가요?
노즐 지름과 실제 출력 선폭은 같다고 단정할 수 없습니다. 선폭과 경로 배치가 설정에 따라 달라지므로, 슬라이서의 외벽 경로와 두께를 확인하는 편이 정확합니다.
답글 남기기