 Issue Wave KR
작은 냉각 통로가 있는 부품, 닳아버린 금형, 커다란 금속 구조물. 셋을 만드는 데 같은 3D 프린터가 가장 좋은 선택일까요?
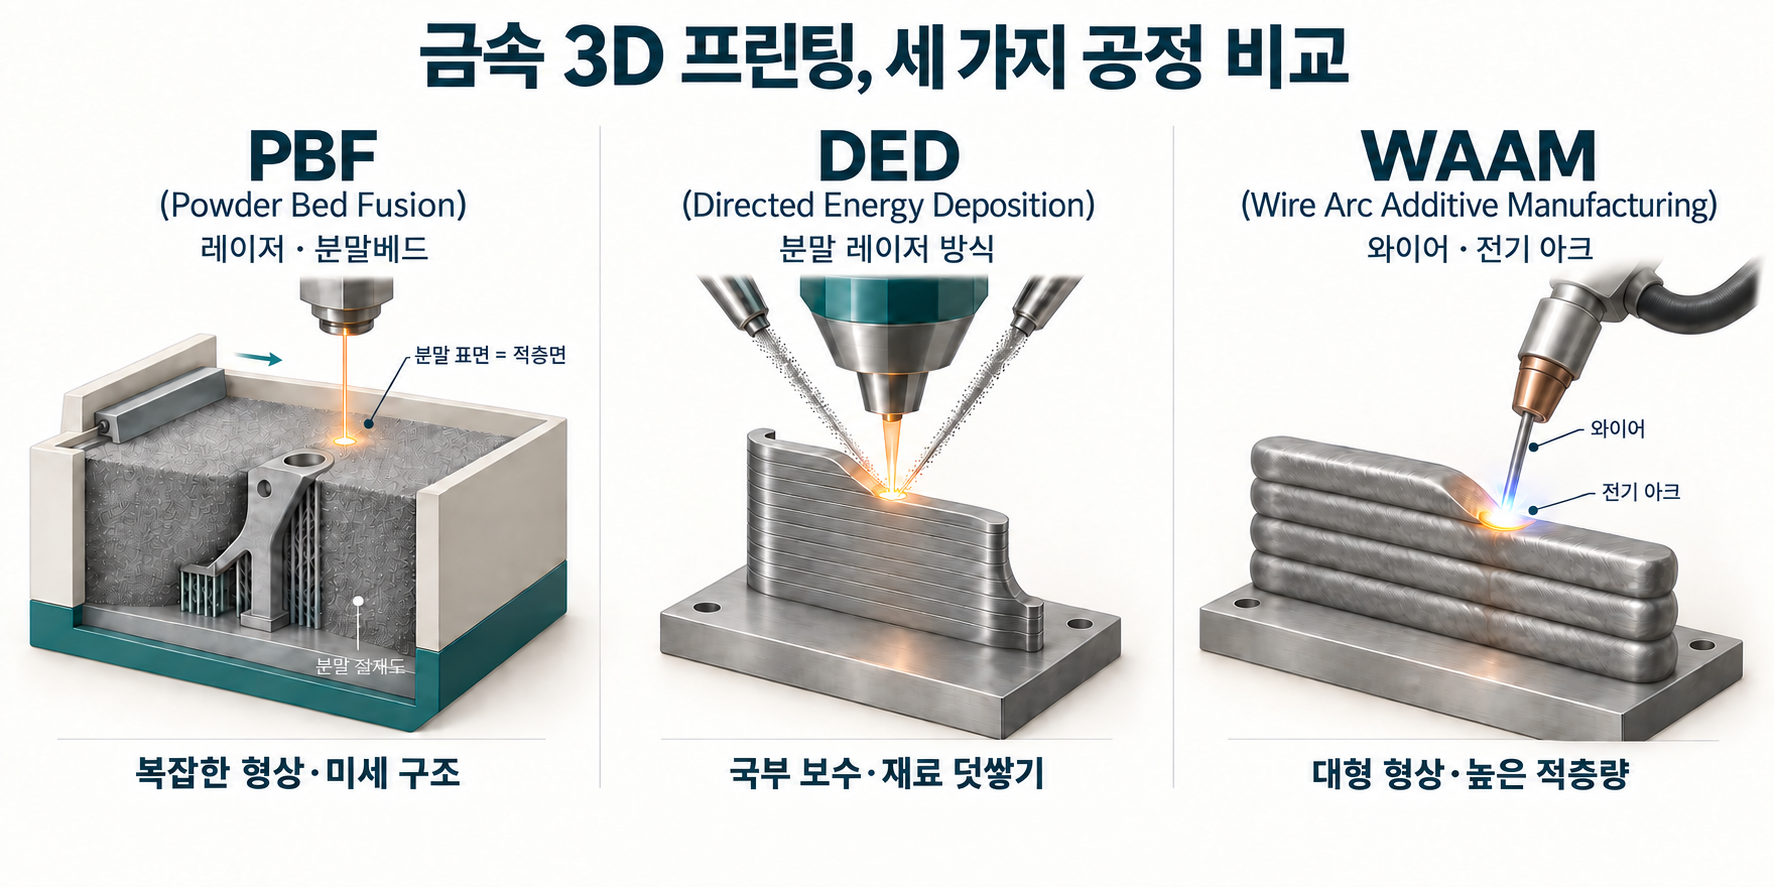
금속 3D 프린팅을 알아보면 PBF(Powder Bed Fusion, 분말베드융합), DED(Directed Energy Deposition, 직접에너지적층), WAAM(Wire Arc Additive Manufacturing, 와이어 아크 적층제조)이라는 이름을 자주 만납니다. 분말을 미리 펼쳐 놓는지, 재료를 적층 위치로 보내는지, 무엇으로 녹이는지가 다릅니다.
먼저 한 가지를 분명히 해야 합니다. WAAM은 DED와 완전히 별개의 상위 분류가 아니라, 와이어와 전기 아크를 사용하는 DED의 한 종류입니다. 이 글에서는 실무에서 자주 비교하는 레이저 PBF·분말 레이저 DED·WAAM을 나란히 살펴봅니다. 이후 비교표의 ‘DED’도 분말 레이저 방식을 뜻합니다. [2] [3]

먼저 읽는 선택 기준
- 작고 복잡한 내부 형상 → PBF를 우선 검토. 분말을 빼내고 서포트를 제거할 수 있는지까지 설계합니다.
- 기존 부품의 국부 보수·재료 덧쌓기 → 분말 레이저 DED를 검토. 모재와 적층부의 접합 품질, 열 영향과 가공 여유가 중요합니다.
- 대형 금속 형상의 기본 몸체 → WAAM을 검토. 높은 적층량의 이점을 살리려면 냉각 대기와 변형, 최종 절삭가공을 함께 관리해야 합니다.
- 강도·수명·가격은 공법 이름만으로 결정되지 않습니다. 같은 합금, 같은 납품 상태, 같은 시험 조건을 맞춰 비교합니다.
1. PBF·DED·WAAM, 이름부터 정확히 구분하기
PBF는 미리 펼친 분말층에서 필요한 영역을 선택해 융합합니다. DED는 재료를 적층 위치에 공급하면서 집중된 열로 녹여 결합합니다. 분말을 쓰는지, 와이어를 쓰는지만으로 PBF와 DED를 나눌 수 없는 이유입니다. DED에도 분말 방식이 있습니다. [1] [2]
금속 적층제조의 관련 분류
- PBF 계열 — 레이저 PBF, 전자빔 PBF 등
- DED 계열 — 분말 레이저 DED, 와이어 레이저 DED, 전자빔 DED, 와이어 아크 DED인 WAAM 등
국제표준화기구 ISO(International Organization for Standardization)와 ASTM International(옛 American Society for Testing and Materials)의 ISO/ASTM 52943-2:2024도 와이어와 아크를 사용하는 항공우주용 금속 DED를 다룹니다. 공개된 적용범위에 가스 실드 금속 아크, 텅스텐 아크, 플라즈마 아크가 포함됩니다. 여기서는 분류와 적용범위를 참고하며, 이 표준을 인용했다는 이유로 특정 장비나 부품이 인증됐다고 볼 수는 없습니다. [3]
2. 세 방식은 실제로 어떻게 쌓을까?
PBF: 분말층에 단면을 그리고, 다음 층을 펼친다
분말을 얇고 고르게 펼친 뒤 레이저로 필요한 부분을 융합합니다. 다음 층을 위한 높이를 확보하고 분말을 다시 펴는 과정을 반복합니다. 이를 L-PBF(Laser Powder Bed Fusion, 레이저 분말베드융합)라고 하며, 붙여서 LPBF(Laser Powder Bed Fusion)라고도 표기합니다. [1]
현재 만드는 단면과 분말 표면은 같은 높이에 있습니다. 아래쪽 완성 형상은 분말 속에 묻혀 있고, 출력이 끝난 뒤 주변 분말을 회수해야 드러납니다. 분말이 형상을 둘러싼다고 금속 서포트가 필요 없어지는 것은 아닙니다. 서포트는 형상을 받치는 것 외에도 열을 전달하고 부품을 고정하며 변형을 줄이는 역할을 합니다. [4]
분말 레이저 DED: 금속을 공급하며 그 자리에 붙인다
노즐이 분말을 용융부로 보내고 레이저가 이를 모재와 결합시킵니다. 헤드가 이동하면 금속 줄인 비드(bead)가 생기고, 비드를 겹치거나 위로 쌓아 형상을 만듭니다. 분말베드를 채울 필요가 없어 기존 부품 위에 재료를 더하는 작업과 잘 연결됩니다. [2]
재료를 공급하는 양, 레이저가 전달하는 에너지, 이동 속도의 균형이 중요합니다. ‘분말을 많이 보내면 빨리 완성된다’고 단순화할 수 없습니다. 모재와의 결합, 목표 형상, 포집되지 않는 분말, 이후 제거할 가공 여유까지 함께 고려해야 합니다. 이 글의 가운데 그림은 이러한 분말 레이저 방식이며, 모든 DED 장비를 대표하는 구조는 아닙니다. [2] [13]
WAAM: 와이어를 아크로 녹여 용접 비드를 쌓는다
WAAM은 연속 공급되는 금속 와이어와 전기 아크를 이용합니다. 로봇이나 다축 이동장치가 토치의 경로를 제어해 금속 형상을 만듭니다. 넓은 비드로 많은 재료를 쌓는 작업에 활용할 수 있지만, 최종 표면과 기능면은 가공까지 포함해 계획하는 경우가 많습니다. [3] [8]
세부 방식도 다릅니다. GMAW(Gas Metal Arc Welding, 가스 금속 아크 용접)에서는 공급 와이어가 소모성 전극 역할을 합니다. GTAW(Gas Tungsten Arc Welding, 가스 텅스텐 아크 용접) 계열은 비소모성 전극과 별도의 공급 와이어를 사용합니다. PAW(Plasma Arc Welding, 플라즈마 아크 용접)도 활용됩니다. 따라서 와이어를 레이저로 녹이는 DED는 WAAM이 아닙니다. [3] [17]
3. 정밀도와 형상: 무엇을 잘 만들고, 어디에서 막힐까?
다음 표는 공정 검토를 시작하기 위한 경향입니다. 개별 장비의 보증 성능이나 합격 기준이 아닙니다. 세 공정의 세부 조건이 넓게 겹치므로 ‘정밀도 몇 배, 속도 몇 배’와 같은 고정 순위로 읽으면 안 됩니다. [2] [4] [8]
| 비교 항목 | PBF | 분말 레이저 DED | WAAM |
|---|---|---|---|
| 재료·열원 | 분말베드·레이저 | 직접 공급 분말·레이저 | 와이어·전기 아크 |
| 우선 검토할 작업 | 작은 특징, 미세 격자, 복잡한 통로 | 국부 보수, 코팅·덧쌓기, 재료 조합 | 대형 벽·리브 등 기본 형상, 많은 적층량 |
| 형상 제약 | 분말 배출, 서포트 제거, 빌드 공간 | 헤드 접근, 비드 폭, 공급·적층 경로 | 비드 폭, 토치 접근, 열 축적, 중력과 경로 |
| 치수 마무리 | 기능면의 후가공 필요 여부 확인 | 가공 여유와 절삭 접근성 계획 | 가공 여유·변형·기준면을 함께 계획 |
| 규모를 제한하는 것 | 챔버·분말베드와 장비 구성 | 장비 이동 범위·분위기·부품 취급 | 로봇·포지셔너 범위, 보호 분위기, 열 관리 |
층 두께, 최소 벽 두께, 표면 거칠기, 치수 정확도는 서로 다른 지표입니다. 0.05mm씩 쌓는다는 설명이 곧 전체 부품의 치수가 ±0.05mm 안에 들어온다는 뜻은 아닙니다. 이 수치는 단위의 차이를 설명하기 위한 예이며 특정 장비 사양이 아닙니다. 출력 상태와 최종 가공 상태도 구분해야 합니다. [4]
DED로 내부 통로를 전혀 만들 수 없다는 설명도 과합니다. 미국 항공우주국 NASA(National Aeronautics and Space Administration)는 2020년 분말 DED로 내부 냉각 통로를 통합한 대형 로켓 노즐 제작 사례를 소개했습니다. 특정 설계와 공정에서 가능성을 보여준 사례이며, 모든 DED가 PBF 수준의 미세 통로를 만들 수 있다는 의미는 아닙니다. [14]
4. 같은 금속이라도 강도와 부식 성능이 달라지는 이유
금속을 녹였다 굳히면 결정 조직이 생깁니다. 이후 다른 층을 쌓는 동안 이미 만들어진 부분도 다시 가열됩니다. 열이 빠지는 방향, 냉각 속도, 반복 가열과 결함이 함께 작용하므로, 원재료의 강종이 같아도 완성품의 조직과 성능이 같다고 보장되지 않습니다. 방향에 따라 성질이 달라지는 현상을 ‘이방성’이라고 합니다. [5] [6]
316L 네 공정 비교: 강도·연신율·부식 지표의 순위는 달랐다
Liu 등의 2025년 연구는 316L 스테인리스강을 레이저 PBF, 분말 레이저 DED, 와이어 레이저 DED, WAAM으로 제작했습니다. 상온 인장시험은 공정별 세 번 수행했고, 부식시험에는 표면을 연마한 시편과 3.5중량% 염화나트륨 용액을 사용했습니다. [6]
이 조건에서 레이저 PBF는 가장 높은 인장강도인 약 630MPa를, 분말 레이저 DED는 가장 큰 연신율인 약 71%를 보였습니다. 연신율은 끊어질 때까지 늘어난 비율입니다. ‘가장 강하다’와 ‘가장 많이 늘어난다’도 서로 다른 평가라는 뜻입니다.
부식도 지표를 나누어 봐야 합니다. 논문의 표 3에서 WAAM은 두 분말 공정보다 국부부식 시작과 관련된 공식전위가 높았지만, 부식 반응 속도와 관련된 부식전류밀도까지 더 낮지는 않았습니다. 따라서 ‘와이어 공정은 부식에 강하다’는 한 문장만으로 정리하면 중요한 차이를 놓칩니다.
완성재의 화학조성과 상대밀도도 같지 않았습니다. 결과를 열 이력 하나의 효과로만 해석할 수 없으며, 이 제한된 시험을 실제 해수 환경의 장기수명이나 모든 장비의 성능 순위로 확대해서도 안 됩니다.
분말 크기와 결정립 크기도 같은 뜻이 아니다
Chandra 등의 2024년 Nature Communications 연구는 316L의 레이저 DED와 전자빔 PBF에서 분말 크기의 영향을 조사했습니다. 해당 조건에서는 큰 분말을 사용했을 때 더 미세하고 여러 방향으로 비교적 고르게 발달한 결정 조직이 생겼습니다. ‘작은 분말을 사면 무조건 미세한 조직을 얻는다’는 생각의 반례입니다. [5]
독자가 가져갈 기준은 ‘굵은 분말이 좋다’가 아니라 분말 규격과 열 이력을 묶어 판단해야 한다는 것입니다. 이 연구의 전자빔 PBF 결과를 그대로 레이저 PBF에 적용하거나, 세 공정의 강도 순위로 해석해서도 안 됩니다.
5. 한 번 버티는 강도와 오래 버티는 수명은 다르다
인장강도는 한 번 잡아당기는 시험에서 얻는 지표입니다. 반복 하중에 견디는 피로수명에는 균열의 시작점, 균열이 자라는 경로, 구멍·홈 주변의 응력 집중도 영향을 줍니다. 표면이 거칠거나 내부 기공이 군집을 이루면 높은 인장강도가 곧 긴 수명으로 이어지지 않을 수 있습니다. [7] [9]
PBF와 WAAM: 노치가 있는 부품에서는 해석이 달라진다
Braun 등의 2024년 연구는 PBF·WAAM·압연재의 316L 시편을 비교했습니다. 표면을 가공한 시편에서, 홈이 없는 경우와 노치가 있는 경우의 균열 발생·진전을 구분했습니다. 노치는 구멍 가장자리나 급격한 단면 변화처럼 응력이 집중되는 형상 요소를 이해하는 데 도움이 됩니다. [7]
공개 초록에 따르면 매끈하고 노치가 없는 조건에서는 PBF 시편의 피로강도가 가장 높았습니다. 그러나 노치 시편에서는 PBF 내부의 선 형태 결함 군집이 짧은 균열 진전 수명과 관련됐습니다. 매끈한 시험편에서 좋은 결과가 나왔다고, 실제 구멍과 홈이 있는 부품도 같은 순위를 보장하는 것은 아닙니다.
같은 DED도 와이어 방식이 늘 유리하지는 않다
Blinn 등의 2021년 연구는 316L의 분말 레이저 DED와 와이어 레이저 DED를 비교했습니다. 반복 변형 거동 평가에서는 와이어 재료의 강점이 나타났지만, 200만 회 반복 기준 피로한도는 분말 재료가 더 높았습니다. 연구진은 와이어 시편의 더 큰 비금속 개재물과 이 결과를 연결했습니다. 여기서 비교한 와이어 공정은 레이저 DED이며 WAAM이 아닙니다. [15]
WAAM 티타늄: 열처리로 강해져도 피로수명이 늘지 않을 수 있다
2026년 Materials Science and Engineering: A의 Ti-6Al-4V 연구는 WAAM 부품의 열처리·보호 분위기·토치와 부품 사이 거리의 영향을 살폈습니다. 용체화·시효 처리는 강도를 높였지만 피로수명 개선은 작았습니다. 반면 HIP(Hot Isostatic Pressing, 열간등방압가압) 조건은 기공을 줄이고 이 시험에서 가장 좋은 피로 성능을 보였습니다. [9]
이 연구에서 소둔 조건은 적층 중 높이 제어 방식도 달랐습니다. 따라서 좋은 결과를 열처리 하나의 효과로만 돌릴 수 없습니다. 보호 분위기가 나빠진 조건에서는 산소 유입으로 강도가 높아져도 기공과 피로 성능은 악화됐습니다. 강도 수치 하나보다 결함과 공정 기록을 함께 봐야 한다는 사례입니다. HIP가 모든 재료·부품에 필요한 정답이라는 뜻도 아닙니다.
합금명뿐 아니라 출력 방향, 표면 가공 상태, 열처리, 하중 조건, 노치 유무, 결함 크기·위치를 함께 확인하세요. 서로 다른 논문의 최고 수치만 뽑아 비교하면 실제 부품의 판단을 흐릴 수 있습니다.
6. WAAM의 핵심 난제는 ‘얼마나 쌓나’와 ‘열을 어떻게 빼나’의 균형
WAAM은 층을 쌓는 동안 열도 누적됩니다. 같은 와이어 공급량과 이동 속도를 유지해도, 아래층과 위층에서 금속이 퍼지는 폭과 굳는 조건이 달라질 수 있습니다. 그렇다고 무조건 강하게 냉각하면 좋은 것도 아닙니다. 초기층의 결합을 확보하는 예열과 이후 과열을 억제하는 냉각은 서로 다른 문제입니다. [8]
Reindl 등의 2025년 연구는 G3Si1 용접 와이어와 S235 기판으로 만든 원통형 시편에서 예열·냉각 조합을 시험했습니다. 특정 조합에서 층 폭을 약 4.0±0.1mm로 일정하게 유지하고, 조직과 경도의 균일성을 개선했습니다. 이 값은 해당 시편의 층 폭 결과이며 WAAM 전체의 치수 공차가 아닙니다. [8]
또한 이 실험에서는 기판에서 약 30mm 이상 멀어진 구간에서 기판 온도 제어의 영향이 작아졌습니다. 작은 시편에서 효과가 있었던 냉각판을 큰 부품에 붙였다고 같은 결과가 이어지는 것은 아닙니다. 부품 높이와 형상에 따라 층간 온도, 대기 시간, 경로와 냉각 방식을 다시 설계해야 합니다.
설비를 비교할 때에는 최고 적층량과 함께 ‘다음 층을 쌓기까지 얼마나 기다리는가’, ‘모서리와 시작·종료부가 안정적인가’, ‘냉각 및 높이 제어 기록을 제공하는가’를 확인하는 편이 실무에 도움이 됩니다.
7. 보수와 이종재료: 덧붙일 수 있다는 것과 사용할 수 있다는 것
분말 레이저 DED는 모재의 필요한 위치에 재료를 더하기 좋은 후보입니다. WAAM도 형상·재료·열 영향이 허용하는 보수 작업에 검토할 수 있습니다. 중요한 것은 손상 부위를 채웠는지가 아니라, 원래 소재와 새 적층부가 필요한 치수·강도·수명을 함께 만족하는가입니다. [2] [13]
서로 다른 금속을 조합할 때도 접합부가 자동으로 좋아지지는 않습니다. Bettencourt와 Kouraytem의 2025년 연구는 PBF로 만든 316L 위에 분말 레이저 DED로 인코넬 625를 쌓았습니다. 직접 연결한 시편과 두 분말을 절반씩 섞은 600μm 중간층을 넣은 시편을 각각 네 개씩 인장시험했습니다. [10]
모든 시험면을 가공한 조건에서 평균 파단 연신율은 직접 연결 약 37%, 혼합 중간층 약 14%였습니다. 혼합 중간층에서는 미세균열과 취성 파괴가 관찰됐습니다. ‘완충층처럼 재료를 섞으면 항상 안전하다’는 직관이 성립하지 않은 사례입니다. 시편 수가 적고 편차가 있으며, 이 결과는 WAAM 시험이나 세 공정의 동일재료 강도 비교가 아닙니다.
보수 의뢰서에는 모재의 세부 강종과 기존 열처리, 손상 원인, 사용할 적층재, 필요한 가공면, 접합부 검사 범위를 적는 것이 좋습니다. 공정 이름보다 접합부의 제조·검증 계획이 수리의 완성도를 결정합니다.
8. 생산성과 비용: ‘kg/h’만 보면 놓치는 것
WAAM이 많은 금속을 빠르게 쌓는 데 유리하더라도, 그 수치는 완성품을 납품하는 속도와 다릅니다. 와이어 공급량, 실제 적층 질량, 냉각 대기를 포함한 평균 생산량, 최종 가공 후 남는 합격품 질량을 구분해야 합니다. PBF도 레이저 조사 시간 외에 분말 도포·냉각·분말 제거 등의 시간이 들어갑니다. [8] [12]
총 제작시간 = 준비 + 적층 + 대기·냉각 + 후처리·가공 + 검사·재작업
합격품 1개당 비용 = 해당 생산에 든 총비용 ÷ 납품 가능한 합격품 수
위 식은 견적 항목을 빠뜨리지 않기 위한 자체 구성입니다. 특정 장비의 실측 원가나 논문의 수치 결과가 아닙니다.
예를 들어 순수 적층 중 생산량이 4kg/h이고 한 시간의 절반만 적층한다면, 그 시간 구간의 평균 적층량은 2kg/h입니다. 이후 가공으로 제거하는 금속까지 고려하면 완성품 기준 생산성은 다시 달라집니다. 이 수치는 계산 원리를 설명하는 가상 예이며 실제 WAAM 성능값이 아닙니다.
강재 벽 연구에서는 절삭가공이 WAAM보다 경제적이었다
Kokare 등의 2023년 연구는 단순한 강재 벽을 WAAM, 레이저 PBF, CNC(Computer Numerical Control, 컴퓨터 수치제어) 밀링으로 만드는 경로의 비용·환경 영향을 분석했습니다. 해당 형상과 가정에서는 절삭가공이 가장 유리했고, 그다음이 WAAM, 레이저 PBF였습니다. 하지만 절삭에서 버리는 소재가 많아지는 형상에서는 WAAM의 경쟁력이 달라졌습니다. [11]
이 분석에는 형상을 만드는 단계까지의 범위와 공정별 물성이 같다는 가정이 있습니다. 열처리·검사 등은 후속 분석 과제로 남았습니다. 따라서 당시 비용이나 손익분기 조건을 현재 국내 단가와 모든 부품에 그대로 적용할 수 없습니다. 의미 있는 결론은 ‘적층제조는 항상 저렴하다’가 아니라, 형상·재료 이용률·가공·작업시간을 같이 계산해야 한다는 것입니다.
| 항목 | PBF | 분말 레이저 DED | WAAM |
|---|---|---|---|
| 준비·운영 | 빌드 배치, 분말 준비, 도포·냉각 | 모재 정렬, 경로, 분말 공급·포집 | 경로·고정, 토치 접근, 분위기·냉각 |
| 후가공 | 분말·서포트 제거, 부품 분리, 기능면 가공 | 적층면 마무리, 가공 여유 제거, 열처리 | 가공 여유 제거, 변형 관리, 기준면 확보 |
| 검사·실패 | 내부 품질, 배치 실패의 영향 | 모재·적층부와 접합 경계의 품질 | 위치·방향별 품질, 기공·변형·접합부 |
이 표는 앞선 공정 특성과 연구를 종합한 견적 검토 목록입니다. 미국 국립표준기술연구소 NIST(National Institute of Standards and Technology)의 비용 연구도 소재·장비·노동·생산 배치를 함께 다룹니다. 2014년 보고서는 현재 가격표가 아니라 비용을 나누어 보는 틀로만 참고합니다. [16]
분말 PBF는 관리·재처리를 거쳐 남은 분말을 다시 사용할 수 있습니다. 반대로 와이어를 쓰는 WAAM도 최종 절삭가공, 시작·종료부와 불량 손실이 없어지는 것은 아닙니다. 소재 공급 단계의 이용률과 완성품 기준 재료 이용률을 구분해야 비용과 환경 영향을 제대로 비교할 수 있습니다. [11] [12]
9. 출력이 끝나도 제조는 끝나지 않는다
NIST의 PBF 작업 모델은 제조·후처리·평가를 별도 단계로 다룹니다. 부품 분리, 열처리, 표면·치수 마무리, 검사 중 필요한 작업을 조합해 최종 납품 상태를 만듭니다. 모든 부품에 같은 후처리 순서를 적용하는 것은 아닙니다. [12]
분말 레이저 DED와 WAAM도 설계 치수보다 여유 있게 쌓은 뒤 가공하는 제조 경로를 사용할 수 있습니다. 이때 기준면과 고정 방법, 공구 접근 방향을 먼저 계획해야 합니다. 출력 후 가공으로 해결할 생각이더라도, 공구가 닿지 않는 좁은 내부면은 쉽게 고칠 수 없습니다.
검사 역시 ‘센서가 정상으로 표시했다’는 사실만으로 끝나지 않습니다. NIST의 2024년 보고서는 공정 중 측정과 비파괴평가를 부품 적격성 평가에 연결할 때 남아 있는 측정·표준화 과제를 분석했습니다. 공정 기록, 최종 치수, 내부 결함, 필요한 재료시험이 실제 사용 요구와 연결돼야 합니다. [13]
서포트의 역할부터 이해하고 싶다면 3D 프린팅 서포트 원리와 공정별 차이를 함께 읽어 보세요.
10. 내 부품에는 무엇부터 검토하면 좋을까?
아래는 연구와 공정 제약을 종합한 출발점입니다. 제품별로 검증된 승인 목록이 아니라, 설계자와 공급업체가 함께 검토할 질문입니다.
작은 부품에 복잡한 통로나 격자가 필요하다면
레이저 PBF부터 검토합니다. 최소 특징 크기뿐 아니라 분말 배출 구멍, 서포트 제거, 내면 거칠기, 검사 가능성까지 묻습니다. 내부 통로를 그릴 수 있어도 청소·검사·사용이 불가능하면 좋은 설계가 아닙니다.
비싼 기존 부품의 일부만 복구하거나 재료를 더한다면
분말 레이저 DED를 우선 검토합니다. 손상 원인과 모재 상태를 확인하고 적층재·열 영향·최종 가공·접합부 검사를 연결합니다. 크기와 재료, 허용되는 열 영향에 따라 WAAM도 후보가 될 수 있습니다.
큰 금속 몸체를 만들고 바깥면을 가공할 수 있다면
WAAM을 검토합니다. 최고 적층량보다 가공 후 남는 형상, 냉각 대기, 변형, 토치·공구 접근을 봅니다. 넓은 작업 공간이 있다는 설명만으로 크기 제한이 없다고 받아들이지는 마세요.
형상이 단순하거나 생산 수량이 많다면
절삭·주조·단조까지 함께 비교합니다. 적층제조를 선택해야만 한다는 전제 없이, 같은 품질·수량·납기·검사 조건으로 견적을 받습니다.
① 세부 강종과 사용 환경
② 기능면·공차·내부 형상
③ 출력부터 최종 가공까지의 납품 범위
④ 필요한 시험·검사와 추적 기록
⑤ 동일 수량·납기 및 합격품 기준 가격
학생이라면 같은 부품을 세 방식으로 만들 때 경로·가공·검사가 어떻게 달라지는지 설명해 보세요. 약어를 외우는 것보다 제조 방식의 선택 이유를 말하는 연습이 공정 이해에 도움이 됩니다.
11. 자주 묻는 질문
WAAM은 DED보다 발전된 다른 기술인가요?
WAAM은 DED의 한 계열입니다. 비교하려면 ‘분말 레이저 DED와 와이어 아크 DED’처럼 재료 공급과 열원을 구체적으로 적는 편이 정확합니다.
WAAM은 무조건 거칠고, 정밀 부품에는 못 쓰나요?
적층 직후의 표면·형상과 최종 가공 후 부품을 구분해야 합니다. 가공으로 기능면을 만들 수 있지만 가공 여유와 접근성을 확보해야 합니다. 미세 내부 특징을 만드는 능력까지 가공으로 모두 보완할 수 있는 것은 아닙니다.
같은 316L이라면 세 방식의 강도는 비슷한가요?
강종이 같아도 열 이력·조직·기공·방향·열처리·표면 상태가 다를 수 있습니다. 인장강도, 피로, 부식 중 어떤 성능이 필요한지 먼저 정하고 해당 조건의 자료를 비교해야 합니다.
PBF는 서포트가 필요하고 DED·WAAM은 필요 없나요?
금속 PBF 서포트에는 지지·고정·열 전달 역할이 있습니다. DED·WAAM도 모든 돌출 형상을 허공에 쌓을 수 있는 것은 아닙니다. 부품 자세, 아래층의 받침, 중력과 경로를 고려해야 합니다.
PBF는 분말층에서 필요한 부분을 만들고, 분말 레이저 DED는 필요한 위치에 분말을 보내며 쌓고, WAAM은 와이어를 아크로 녹여 쌓습니다. 좋은 선택은 이 원리의 차이를 형상·재료·가공·검사·비용에 연결하는 데서 나옵니다. 더 넓은 공정 분류는 금속 3D 프린터 종류와 공정 선택에서 확인할 수 있습니다.
참고문헌 17종과 자료 범위 펼쳐 보기
연구·실험·비용평가 논문 8편과 기관·표준·보고서 자료 9종을 참고했습니다. 공개 본문을 확인한 자료와 초록·발췌만 확인한 자료를 구분했습니다. 서로 다른 논문의 수치를 동등 조건의 성능 순위로 합치지 않았습니다. 자료 확인: 2026년 9월 10일.
- NIST. Additive Manufacturing Technologies (2025 업데이트). 공식 공정 설명.
- ASTM International. F3187-16(2023), Standard Guide for Directed Energy Deposition of Metals. 공개 적용범위·용도 확인. 유료 표준 전문 미열람.
- ISO/ASTM. 52943-2:2024, Additive manufacturing for aerospace — Process characteristics and performance — Part 2: Directed energy deposition using wire and arc. 공개 적용범위 확인. 표준 전문 미열람.
- Witherell, P. Design for Powder Bed Fusion of Metal Parts (2017), NIST 공개본. 설계·서포트·공정 제약 관련 내용 확인.
- Chandra, S. et al. Powder-size driven facile microstructure control in powder-fusion metal additive manufacturing processes. Nature Communications 15, 3094 (2024). 공개 본문·방법·결과 확인. 316L 레이저 DED·전자빔 PBF.
- Liu, Z. et al. Unveiling the dependence of mechanical properties and corrosion resistance on microstructural heterogeneity in additively manufactured 316L stainless steel. Journal of Materials Research and Technology 37, 4688–4707 (2025). 출판사 공개 본문·방법·표 1~3·기계적 성질·결론 확인. 부식 지표별 결과와 조성·밀도 차이를 구분.
- Braun, M. et al. Fatigue crack initiation and propagation in plain and notched PBF-LB/M, WAAM, and wrought 316L stainless steel specimens. Materials & Design 244, 113122 (2024). 연구기관 공개 초록·기관 원고 발췌 확인. 표면가공·노치 조건을 구분.
- Reindl, T., Hempel, N., Mayr, P. Effect of substrate preheating and in situ cooling on dimensional accuracy, microstructure, and hardness of wire-arc directed energy deposition components. Welding in the World 69, 3745–3760 (2025). 공개 본문·실험·결론 확인. G3Si1/S235 조건, 층 폭과 치수 공차를 구분.
- The effect of standard heat treatments and process conditions on the fatigue performance of wire arc additively manufactured Ti-6Al-4V. Materials Science and Engineering: A 955, 149833 (2026). 출판사 공개 초록·방법·결과 발췌 확인. 소둔 시편의 높이 제어 차이를 포함해 해석.
- Bettencourt, C. J., Kouraytem, N. Bonding SS316L and IN625 through laser powder bed fusion and directed energy deposition: a comparative tensile analysis. npj Advanced Manufacturing 2, 30 (2025). 공개 본문·방법·결과 확인. 접합 조건별 4개 시편.
- Kokare, S., Oliveira, J. P., Santos, T. G., Godina, R. Environmental and economic assessment of a steel wall fabricated by wire-based directed energy deposition. Additive Manufacturing 61, 103316 (2023). 기관 공개본의 방법·비용·민감도·한계 확인. 현재 국내 단가 자료가 아님.
- Gibbons, D., Witherell, P. A Reference Activity Model for Additive Manufacturing: Powder Bed Fusion. NIST AMS 100-60 (2024). 제조·후처리·평가·분말 재처리 절 확인.
- Donmez, A. et al. In-process monitoring and non-destructive evaluation for metal additive manufacturing processes. NIST IR 8538 (2024). 공식 초록 및 공개 보고서 관련 절 확인. 모든 산업의 법적 요구로 확대하지 않음.
- NASA. Future Rocket Engines May Include Large-Scale 3D Printing (2020). 냉각 통로 통합 DED 노즐 제작 사례.
- Blinn, B. et al. Process-influenced fatigue behavior of AISI 316L manufactured by powder- and wire-based Laser Direct Energy Deposition. Materials Science and Engineering A 818, 141383 (2021). 출판사 공개 초록·발췌 확인. 와이어 레이저 DED와 WAAM을 구분.
- Thomas, D. S., Gilbert, S. W. Costs and Cost Effectiveness of Additive Manufacturing. NIST SP 1176 (2014). 비용 구성·생산 배치 관점만 참고. 과거 가격 수치를 현재 가격으로 사용하지 않음.
- TWI. What is Tungsten Inert Gas (GTAW or TIG) Welding?. 비소모성 전극과 별도 용가재 공급 원리 확인.
답글 남기기