 Issue Wave KR
ISSUEWAVE · 3D PRINTING
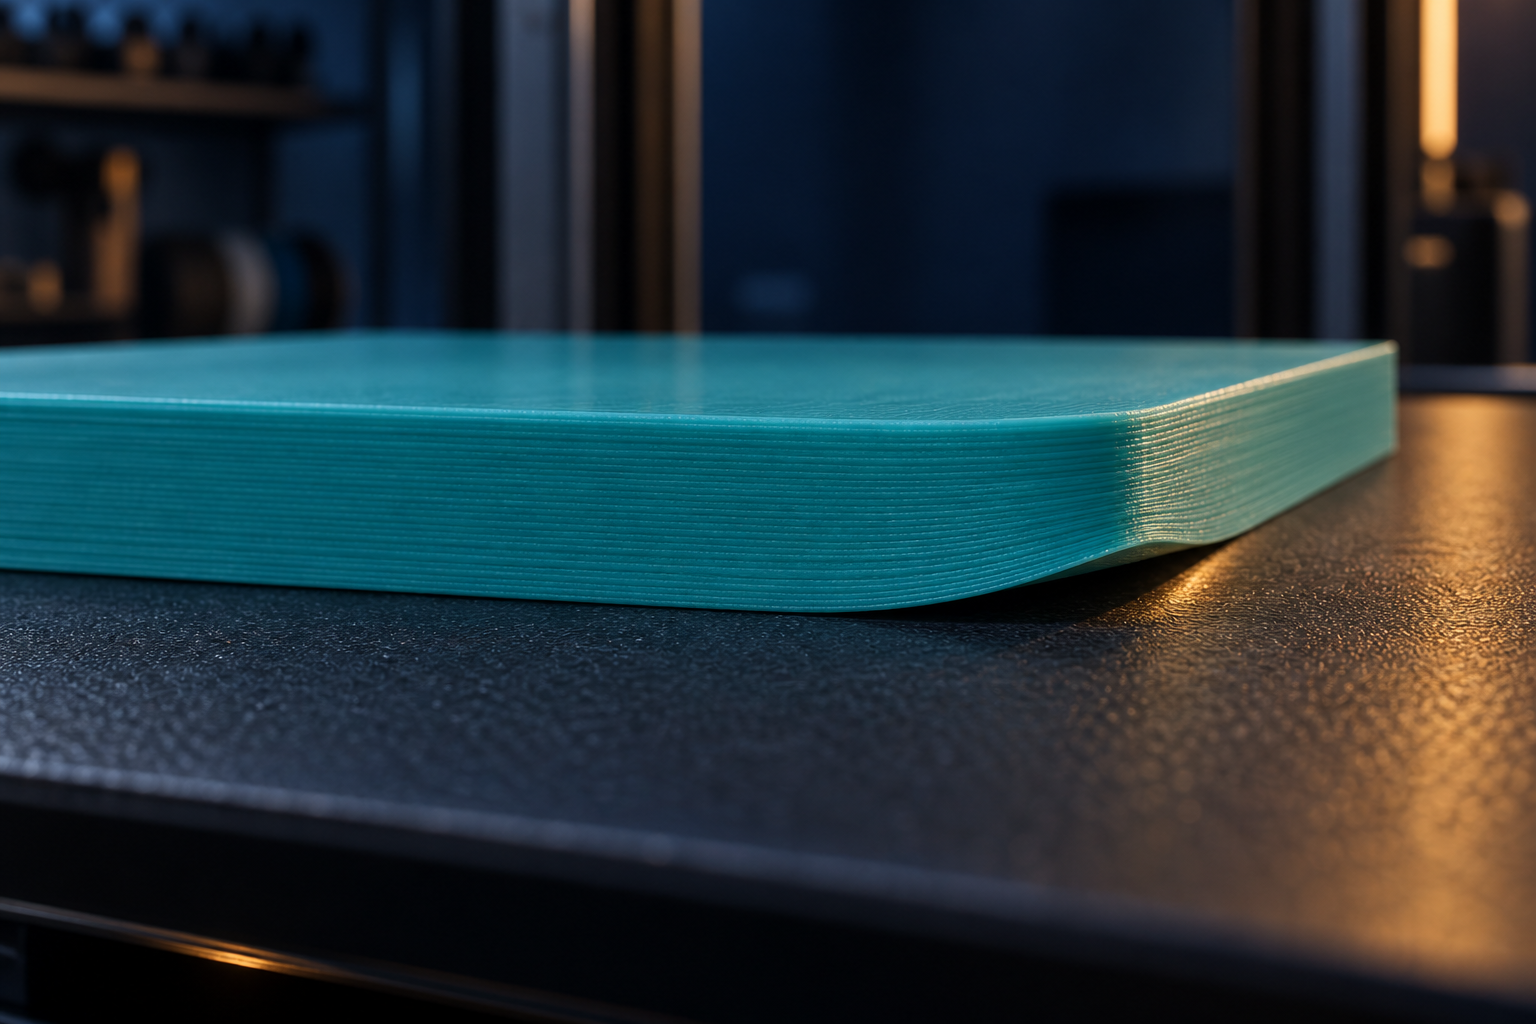
처음에는 잘 붙었는데, 출력 도중 모서리가 올라온다면?
재료·베드·주변 환경을 나누어 확인하세요.

첫 줄부터 붙지 않는 문제인지, 붙어 있던 바닥이 나중에 휘는 문제인지 확인합니다. 발생 시점을 기록하면 점검의 출발점을 잡기 쉽습니다.
1. ‘처음부터 안 붙음’과 ‘나중에 들뜸’을 구분하세요
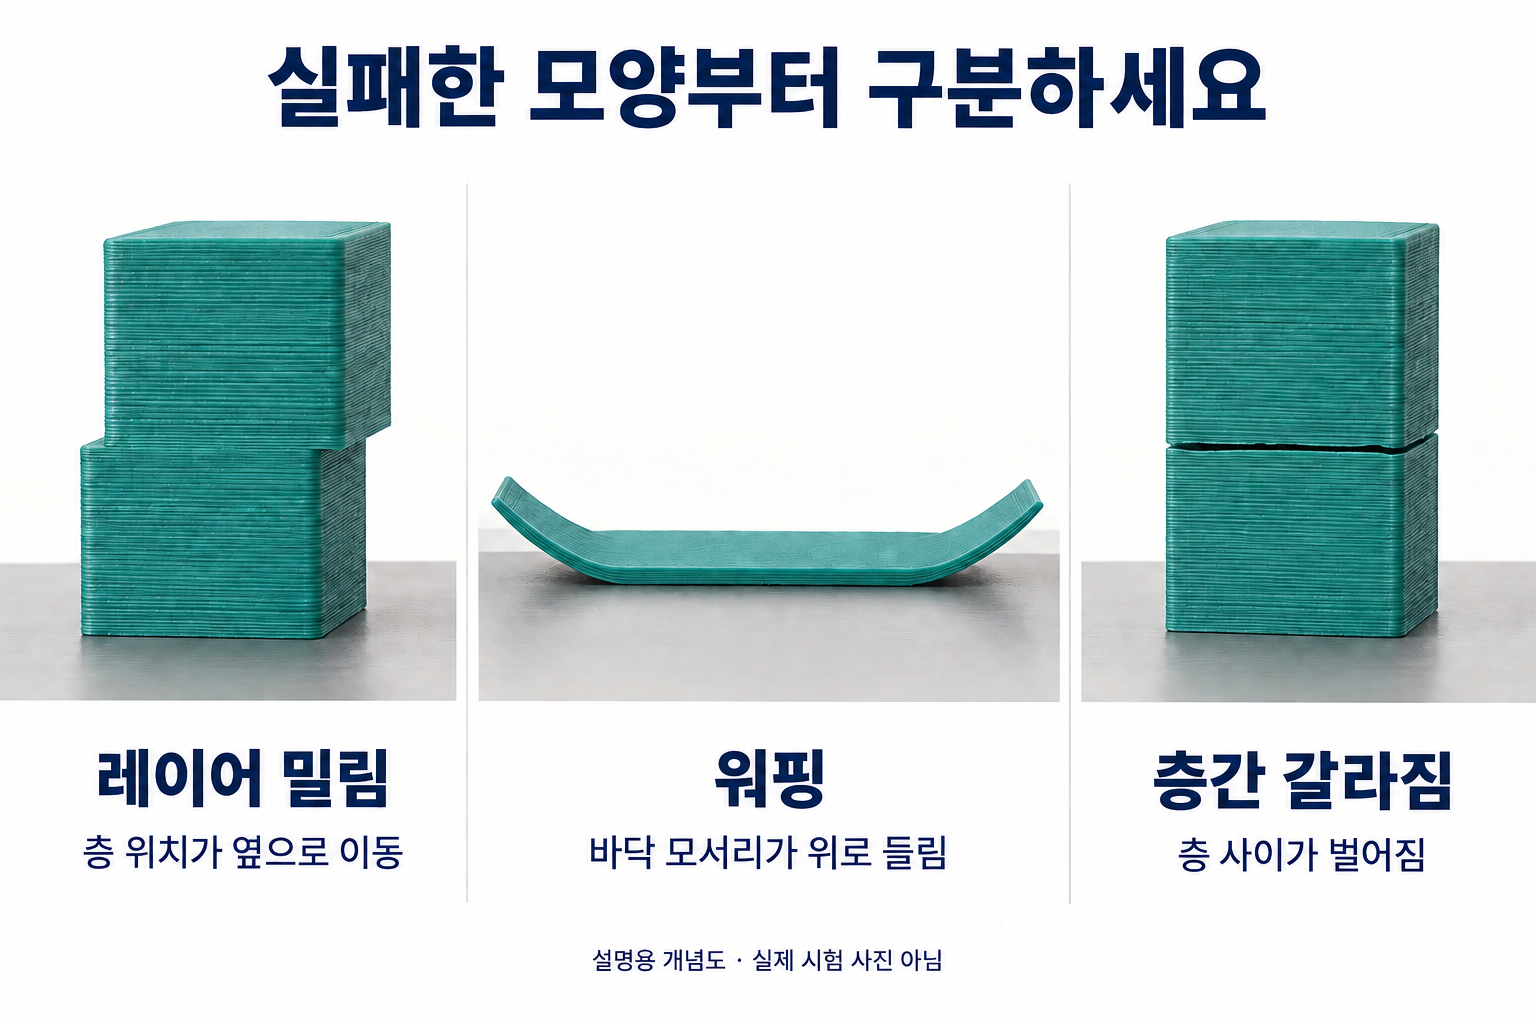
이 글은 필라멘트를 녹여 쌓는 FDM·FFF 출력에서, 바닥이 붙은 뒤 모서리가 휘어 올라오는 상황을 다룹니다. 플라스틱이 식으면서 수축하면 형상이 변하고 베드에서 들뜰 수 있습니다. 특히 큰 출력물과 ABS·ASA·PC 계열에서는 온도 환경을 함께 살펴야 합니다. Prusa의 워핑 안내
첫 줄이 노즐을 따라 끌려다니거나 바닥에 자리 잡지 못한다면 첫 레이어가 붙지 않을 때의 점검 가이드부터 확인하세요. 두 문제는 겹칠 수 있으므로, 처음 잘 붙었다는 관찰만으로 접착 상태가 충분했다고 단정하지는 않습니다.
실패한 출력물을 바로 떼어내기 전에 어느 모서리가, 어느 시점부터, 얼마나 들떴는지 사진과 메모로 남겨보세요. 출력 도중 발견했는지, 완전히 식힌 뒤 확인했는지도 구분합니다.
2. 재료·베드·주변 환경을 차례로 확인하세요
재료: 맞는 프로필을 사용했나요?
프린터와 필라멘트에 맞는 제조사 프로필을 기준으로 삼습니다. 재료마다 냉각 요구가 달라 팬을 무조건 끄거나 최대 속도로 고정하는 방법은 피합니다. PLA·PETG와 ABS·ASA에 같은 냉각·밀폐 조건을 적용하지 마세요.
베드: 온도보다 먼저 표면과 조합
빌드 플레이트 종류와 재료의 호환성, 권장 베드 온도, 표면 관리법을 확인합니다. 청소제나 접착제도 플레이트 제조사 지침에 맞춥니다. PETG·PC 등은 표면에 지나치게 강하게 붙을 수 있어 접착력을 높이는 것만이 목표는 아닙니다.
주변 환경: 출력물에 바람이 직접 닿나요?
창문이나 냉방기 바람은 온도 환경을 바꿉니다. ABS·ASA 등은 안정된 주변 온도가 중요하며 인클로저가 도움이 될 수 있습니다. 반면 PLA·PETG를 높은 주변 온도에서 출력하면 냉각이 어려울 수 있습니다. 위 조건은 Prusa의 재료별 점검 지침을 참고했습니다.
□ 필라멘트 제품명과 기본 프로필 일치
□ 재료·플레이트 조합 및 관리법 확인
□ 베드 온도가 해당 제품 권장 범위인지 확인
□ 창문·냉방기와 프린터 위치 기록
□ 인클로저 개폐와 냉각 설정 기록
3. 브림은 바닥 가장자리를 넓혀주는 보조 수단입니다
브림(brim)은 출력물의 바닥 가장자리 주변에 얇은 테두리를 더해 베드와 접촉하는 면적을 늘리는 기능입니다. 출력물과 떨어져 그려지는 일반적인 스커트(skirt)와 역할이 다릅니다. PrusaSlicer의 스커트·브림 안내
브림을 켰다면 슬라이서 미리보기에서 위치와 연결 상태를 확인하세요. 브림 폭과 출력물 사이의 간격은 사용 중인 슬라이서 지침에 맞추고, 출력 후 제거할 부분이라는 점도 고려합니다.
비교할 때는 원래 모델의 크기와 방향을 유지한 채 브림 적용 여부부터 기록해보세요. 브림을 넣으면서 모델을 축소하거나 베드 온도까지 바꾸면 무엇이 영향을 주었는지 구분하기 어렵습니다.
4. 넓은 한 층을 여러 구역으로 나누어 적층하면 어떨까요?
넓은 바닥을 출력할 때는 온도와 접착 조건뿐 아니라 한 층을 채우는 경로와 순서도 점검할 수 있습니다. 예를 들어 10×10인 면을 5×5 네 구역으로 나누어 채우고, 구역들을 연결해 최종적으로 하나의 면을 만드는 방식입니다. 여기서 숫자는 분할 비율을 설명하는 예시이며 권장 치수는 아닙니다.
한 층의 A·B·C·D 구역을 채움 → 네 구역이 연결된 한 층 완성 → 다음 층으로 이동.
모델을 네 부품으로 잘라 출력 후 조립하거나, 한 구역을 전체 높이까지 먼저 만드는 방법과 구분합니다.

왜 효과가 있을 수 있나요?
같은 양의 재료를 적층해도, 어디부터 얼마나 길게 이어서 출력하는지에 따라 먼저 놓인 선과 나중에 놓인 선의 냉각·재가열 이력이 달라집니다. 구역 분할은 이 이력과 수축력이 전달되는 경로를 바꾸는 방법으로 해석할 수 있습니다. 다만 구역을 나눴다는 이유만으로 열 분포가 반드시 균일해지거나 응력이 일정 비율로 줄어드는 것은 아닙니다.
Shen 등의 FFF 인필 구획화 연구는 인필을 나누어 수축력을 재분배하고, 원형 캡과 긴 렌치 형상의 변형이 감소한 결과를 보고했습니다. 넓은 면의 분할 적층을 검토할 근거가 됩니다. 다만 공개 초록만으로는 해당 연구의 구현이 위의 ‘빈틈 없이 연결되는 4구역 적층’과 동일하다고 확인할 수 없습니다.
‘짧게 끊을수록 좋다’는 뜻은 아닙니다
Zhang·Chou의 FDM 해석 연구에서는 짧은 래스터 경로의 잔류응력이 더 크게 나타났습니다. 또한 PP 재료의 경로 비교 연구는 응력이 감소해도 변형이 커질 수 있음을 보여줍니다. 따라서 분할 수뿐 아니라 구역 순서, 냉각 시간, 재료와 형상을 함께 봐야 합니다.
실제로 비교할 때 확인할 네 가지
- 정말 경로가 나뉘었는지: 슬라이서의 노즐 이동 미리보기에서 한 층이 구역별로 채워지는지 확인합니다. 화면에 구역만 표시돼도 실제 경로는 합쳐질 수 있으므로 설정 이름만으로 판단하지 않습니다.
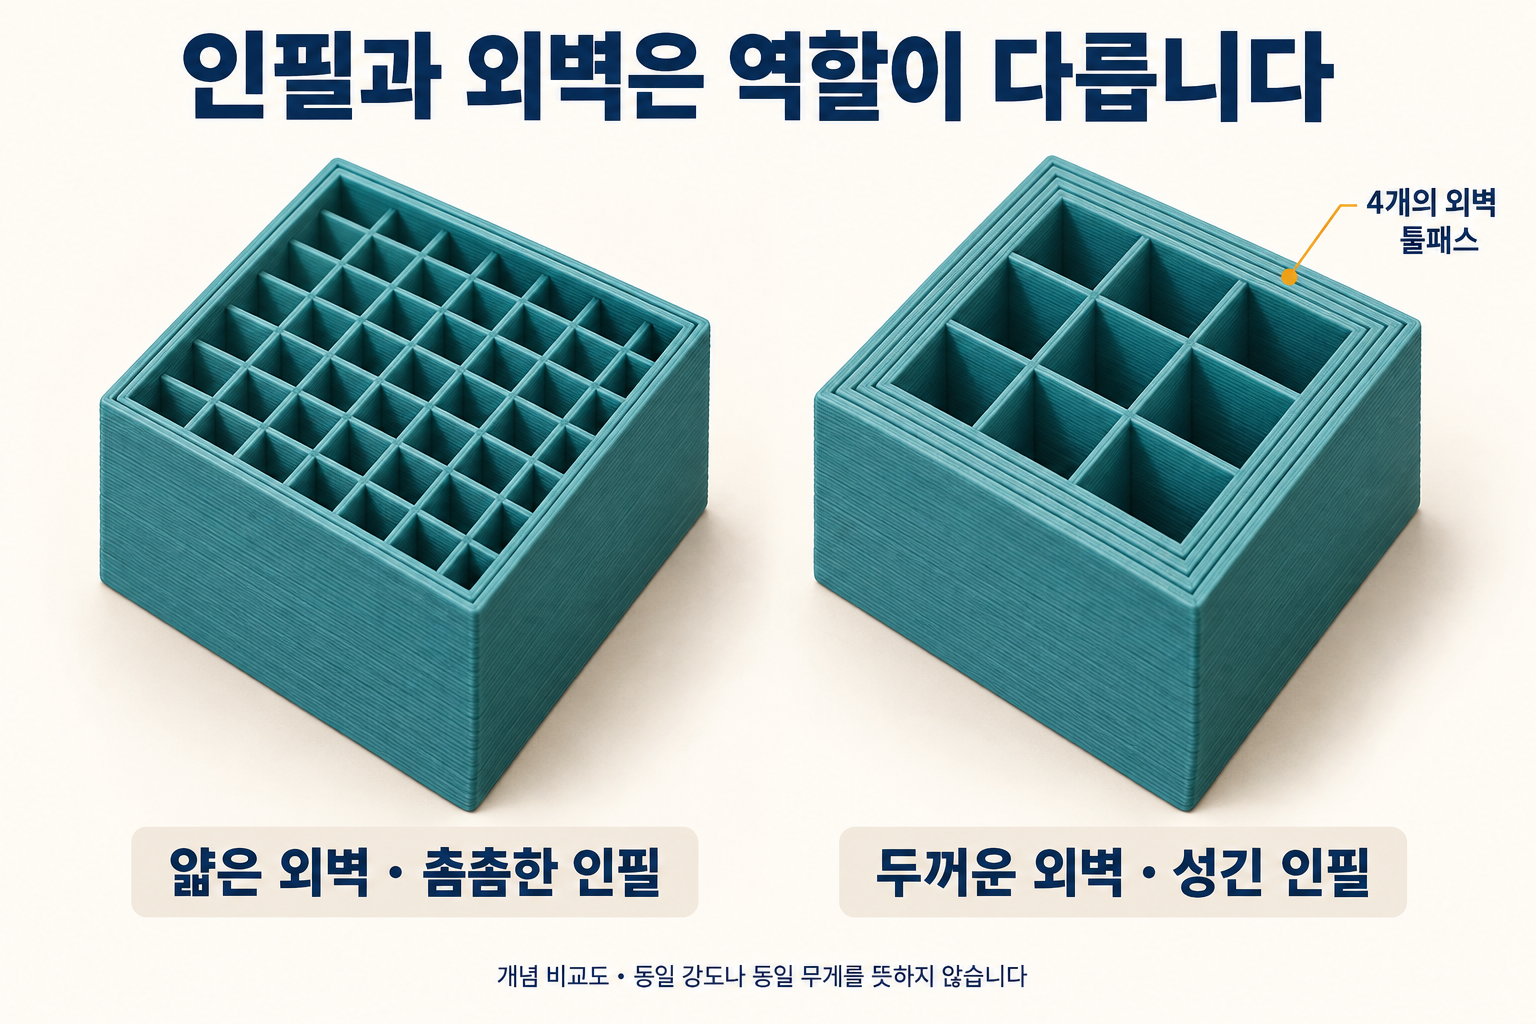
- 바닥·내부·윗면 중 어디에 적용됐는지: 내부 인필의 구역 설정이 첫 층이나 솔리드 면에도 적용되는지 각각 확인합니다.
- 경계가 잘 연결되는지: 빈틈·융기·접합 흔적과 완성품의 강도를 점검합니다. 구역을 물리적으로 떨어뜨려 수축을 풀어주는 방식은 출력 순서만 나누는 방식과 다릅니다.
- 실패했던 원래 크기로 비교하는지: 모델 크기, 재료, 온도, 브림, 선폭·층높이·충전량을 유지하고 연속 경로와 4구역 경로를 비교합니다. 먼저 출력한 구역과 마지막 구역도 기록하세요.
가능하면 조건별로 반복 출력하고, 모서리 들뜸뿐 아니라 출력 시간과 경계 품질도 비교합니다. 위 연구 역시 시간 증가와 강도 저하 가능성을 한계로 지적합니다. 분할 적층은 대면적 워핑을 줄일 수 있는 비교 후보이며, 최적 구역 크기와 순서는 해당 재료·모델에서 확인해야 합니다.
5. 다음 출력에서 바꿀 것은 하나만 정하세요
아래 표는 실험 결과가 아니라 직접 채우는 기록 양식입니다. 모든 조합을 시험하기보다, 관찰한 상황에 맞는 항목 하나를 선택합니다.
| 기록할 항목 | 이번 출력 | 다음 비교 |
|---|---|---|
| 모델·방향·크기 | ____ | 유지 / 변경: ____ |
| 재료·플레이트 | ____ | ____ |
| 분할·순서·경계 | 구역 수·순서: ____ | 구역 수·순서: ____ |
| 선택한 변경 항목 | 변경 전: ____ | 변경 후: ____ |
| 들뜸 관찰 | 시점·위치: ____ | 시점·위치: ____ |
| 완성품 상태 | 바닥·벽면: ____ | 좋아짐 / 같음 / 나빠짐 |
예를 들어 ‘앞쪽 모서리가 중간부터 들떴다’고 기록했다면, 먼저 주변 바람과 당시 환경을 살펴보세요. 이는 점검할 후보를 정하는 관찰이지 바람이 원인이라는 확정은 아닙니다.
다음 출력에서도 같은 시점의 사진을 남기면 비교가 쉬워집니다. 들뜸이 줄었더라도 벽면이나 바닥에 새로운 문제가 없는지 함께 확인하고, 선택한 프로필을 별도 이름으로 저장하세요.
6. ‘안 들뜸’과 ‘사용 가능’을 따로 확인하세요
겉으로 모서리가 붙어 있다고 해서 모든 요구 조건이 충족되는 것은 아닙니다. 바닥이 평평해야 하는 부품인지, 다른 부품과 맞물리는지, 치수 조건이 있는지에 따라 완성품을 확인합니다.
문제가 반복되면 사진, 재료 제품명, 플레이트 종류, 프로필과 변경 기록을 정리해 제조사 지원에 문의하세요. ‘자꾸 들뜬다’는 설명보다 문제를 재현할 조건을 함께 전달하는 편이 도움이 됩니다.
실패한 출력물의 위치와 발생 시점을 기록하고, 제조사 기본 조건을 확인하세요. 그다음 한 항목만 바꿔 같은 모델로 비교합니다.
함께 읽기
자료 확인: 2026-09-15. 제조사 문서를 참고해 점검 순서와 기록 양식을 구성했습니다. 특정 장비로 검증한 실험 결과나 모든 재료에 공통인 최적 설정은 아닙니다.
참고 문헌과 이미지 출처
- Prusa Research. Warping; Skirt and Brim. 재료·환경·브림 점검 참고.
- Shen, W., Veeramani, D., & Qin, H. Warpage mitigation through infill sectioning in fused filament fabrication. IISE Transactions, 58(1), 57–69, 2026 (온라인 공개 2025). 구획화 연구의 공개 초록에 근거하며, 세부 구현과 최적 조건은 단정하지 않았습니다.
- Zhang, Y., & Chou, Y. K. Three-dimensional finite element analysis simulations of the fused deposition modelling process. Proceedings of the Institution of Mechanical Engineers, Part B, 220(10), 1663–1671, 2006. 짧은 경로가 항상 유리하지 않다는 근거.
- Antony Samy, A., et al. Influence of Raster Pattern on Residual Stress and Part Distortion in FDM of Semi-Crystalline Polymers: A Simulation Study. Polymers, 14(13), 2746, 2022. PP의 경로·응력·변형 관계 참고.
두 이미지는 이슈웨이브가 AI로 새로 제작한 설명용 렌더입니다. 외부 논문의 그림·사진·표를 전재하지 않았으며, 연구 내용은 요약하고 원문 링크를 표시했습니다. 자료 확인: 2026-09-15.
답글 남기기